加工情報サマリー
回転バレル研磨(特殊治具使用/先端R付け、直線部の変形抑制)
処理数量:1,000本/バッチ
特殊治具を使用(具体的な構造・保持方法は非公開)
お客様の業種
精密部品メーカー様(SUS304製長尺細径パーツ)
§ 01Before / After
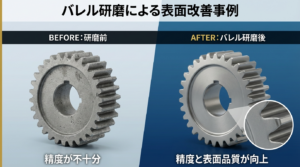
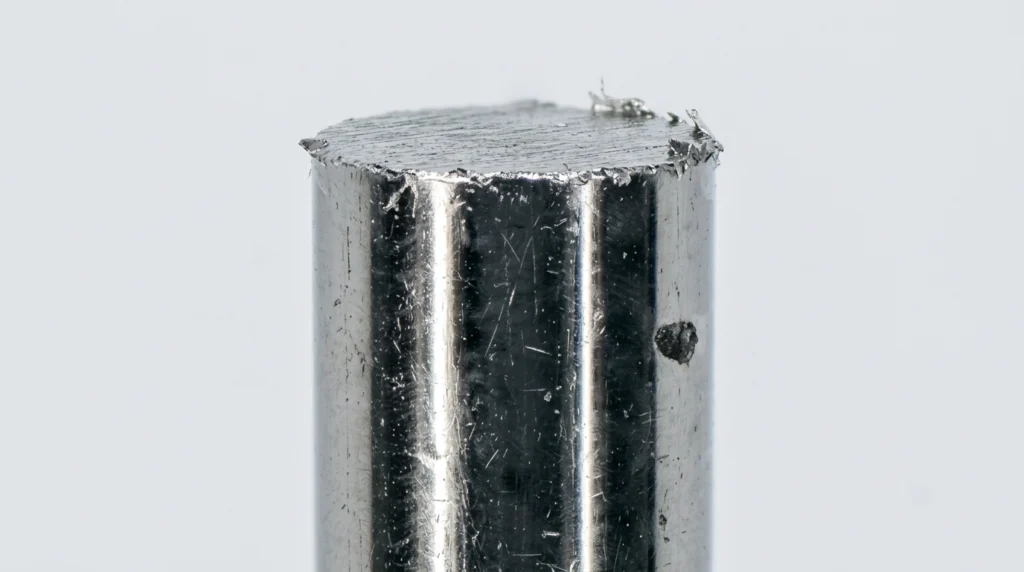
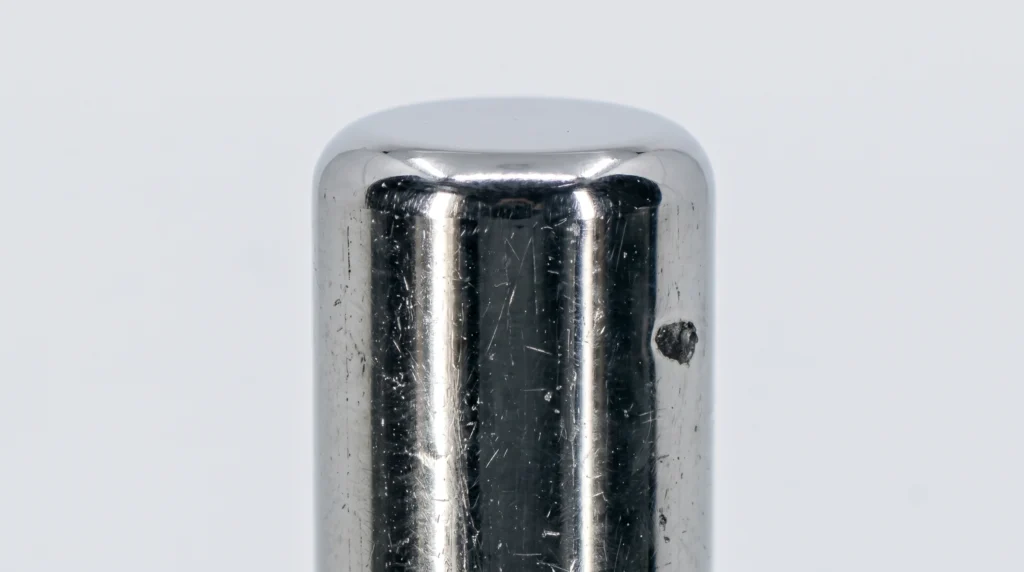
Before / After
§ 02Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
φ0.2mmの極細先端へのR付け
対象ワークは直径φ0.2mmの極細パーツで、先端部に丸みを付けて仕上げる必要がありました。
長さ350mmの直線部の変形抑制
長さ350mmの細長い形状のため、研磨中に直線部が曲がったり変形したりしないよう配慮する必要がありました。
1,000本/バッチの量産処理
単品での試作だけでなく、1,000本/バッチで継続的に処理できる量産工程が求められていました。
導入後の成果
極細先端部をR付け
SUS304製φ0.2mmパーツの先端部にR付けを行い、先端形状を整えました。
長尺直線部の変形に配慮
長さ350mmの直線部があるワークに対し、特殊治具を使用して変形を抑えることに配慮しながら研磨しました。
1,000本/バッチの量産に対応
長尺細径パーツを、1,000本/バッチで処理しました。
§ 03Approach
早川研磨工業の解決アプローチ
-
01
材質・形状と仕上げ目的の確認
SUS304という材質、φ0.2mm×L350mmの長尺細径形状、先端部のR付けと直線部の変形抑制という加工目的を確認しました。
-
02
特殊治具を使用した回転バレル研磨
ワーク形状に合わせた特殊治具を使用し、変形に配慮した状態で回転バレル研磨を行い、先端部をR付けしました。
-
03
量産処理と仕上がり確認
先端部と直線部の状態を確認しながら、1,000本/バッチで処理しました。
技術的なポイント
φ0.2mm×L350mmの長尺細径形状
直径に対して長さが大きいワークは変形への配慮が必要です。本事例では、φ0.2mm×L350mmのSUS304製パーツに対応しました。
先端R付けと直線部への配慮
先端部をR付けするだけでなく、特殊治具を使用して直線部の形状にも配慮した研磨事例です。
回転バレルによる量産対応
回転バレル機を使用し、1,000本/バッチで処理しています。具体的な加工条件は公開していません。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。