加工情報サマリー
MATERIAL
素材
SUS303
SIZE
製品サイズ
φ30mm×30mm
EQUIPMENT
使用設備
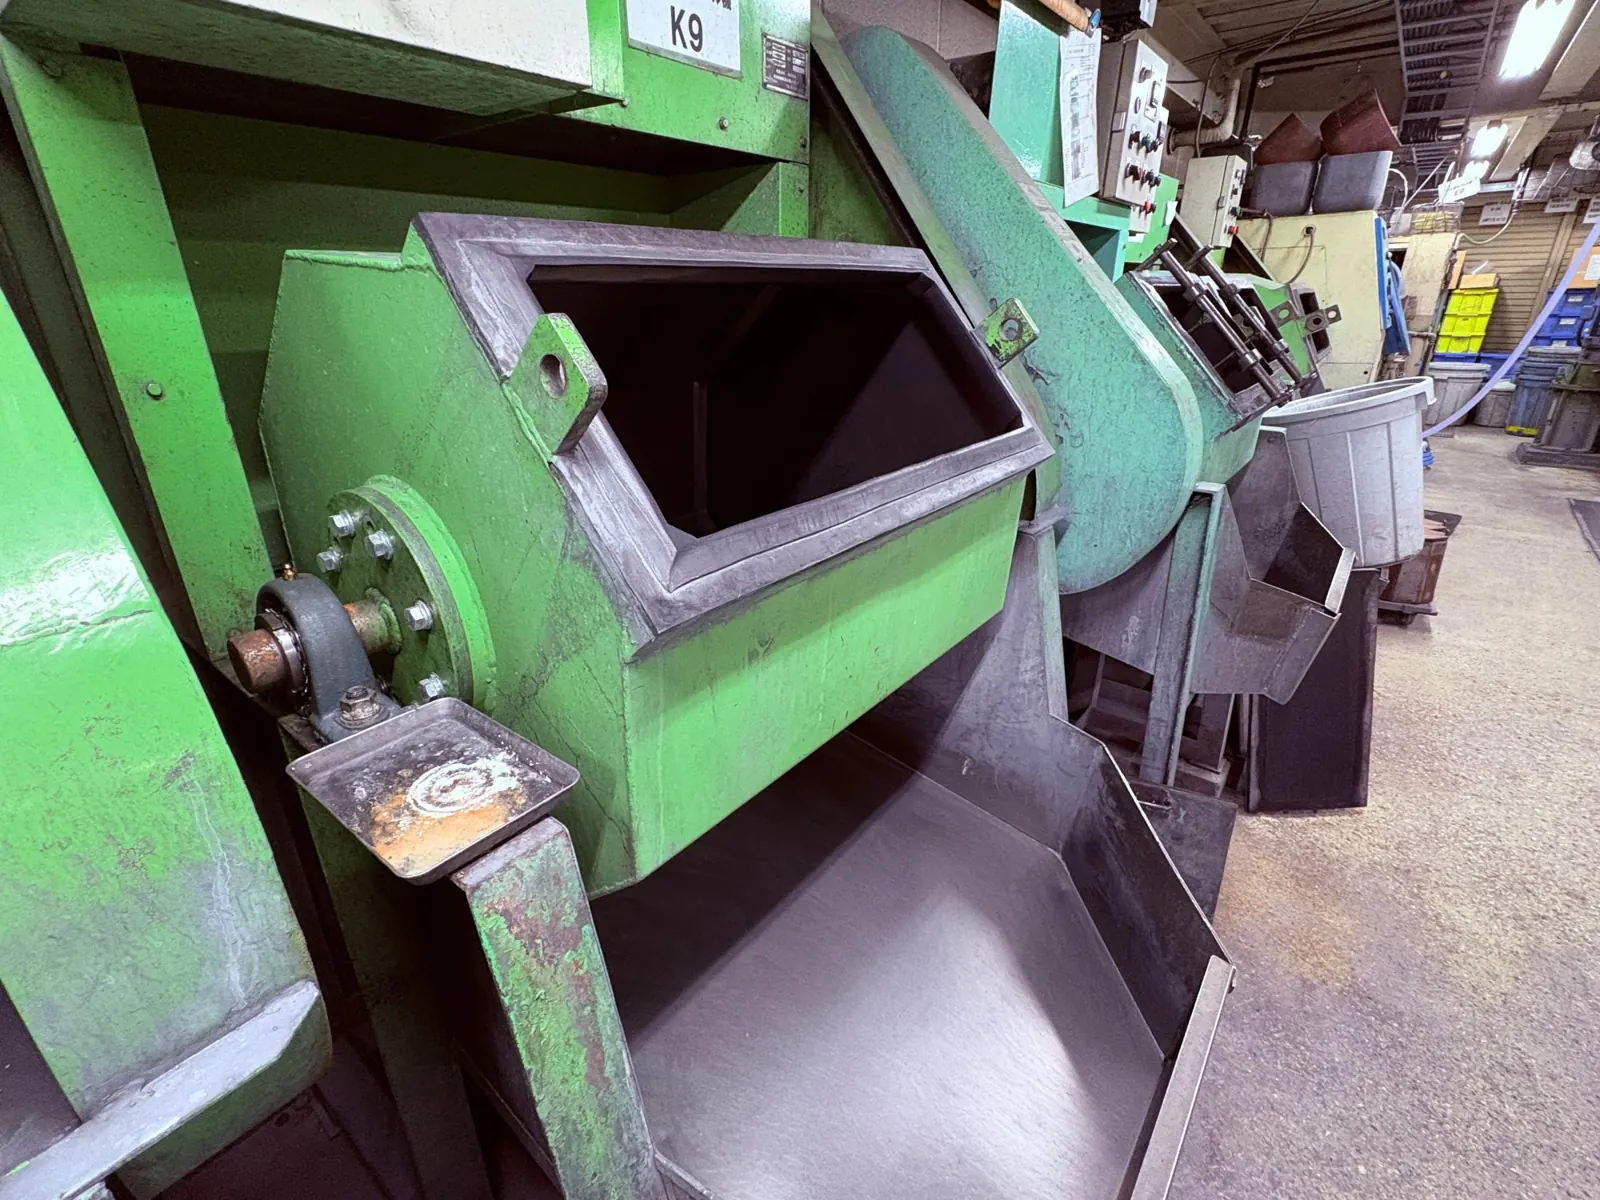
36L遠心バレル機(個別仕切り槽)
CONDITIONS
加工条件
遠心バレル研磨(全周切削痕・ボス部の切削時リード除去)
NOTES
補足
処理数量:40個/バッチ
用途:医療機器向け切削部品
INDUSTRY
お客様の業種
医療機器関連メーカー様(SUS303切削部品)
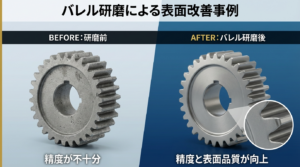
§ 01Before / After
Before / After
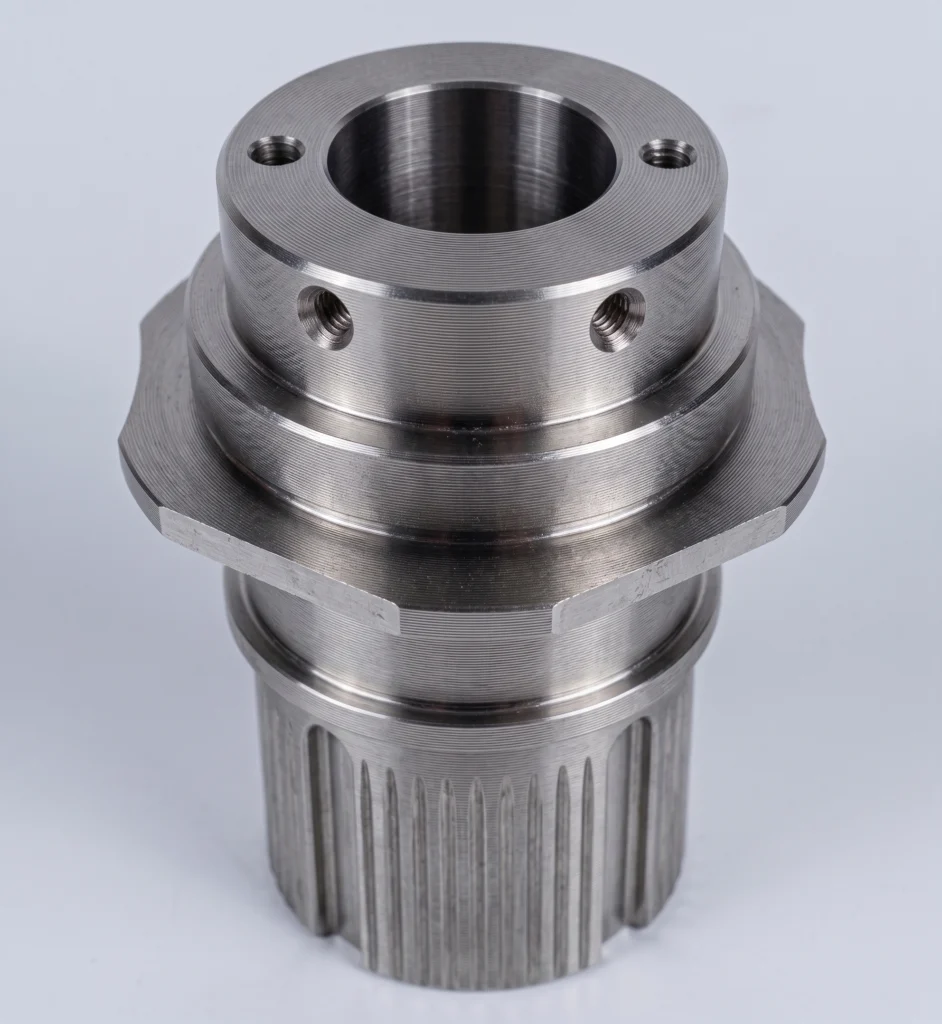
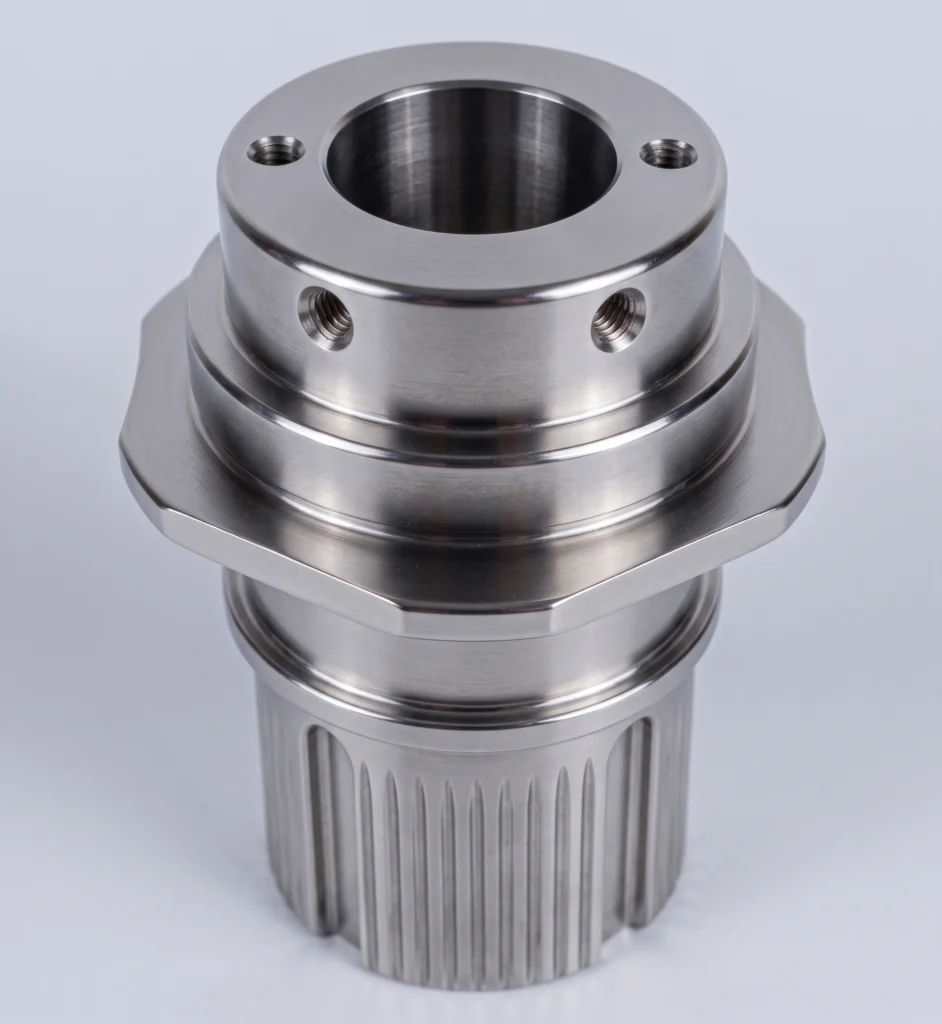
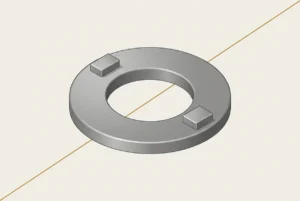
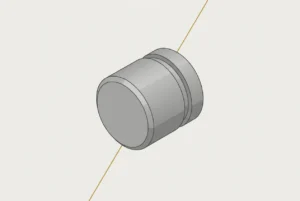
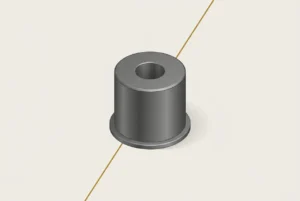
FIG.01 — 研磨前(左)と研磨後(右)
§ 02Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
01
製品全周の切削痕除去
SUS303製の切削部品には加工後の切削痕が全周に残っており、製品表面を整える必要がありました。
02
ボス部の切削時リード除去
特にボス部には切削時のリードが残っていたため、形状に沿って表面を仕上げることが求められていました。
03
打痕・キズを抑えた処理
打痕やキズが許容されない部品のため、研磨中のワーク同士の接触に配慮した処理が必要でした。
導入後の成果
全周の切削痕を除去
製品全周に残っていた切削痕を除去し、表面を仕上げました。
ボス部の切削時リードを除去
ボス部に残っていた切削時のリードを除去し、対象箇所を整えました。
40個/バッチで個別処理
個別仕切り槽を使用し、打痕・キズに配慮しながら40個/バッチで処理しました。
§ 03Approach
早川研磨工業の解決アプローチ
-
01
切削痕とボス部の状態を確認
SUS303という材質、φ30mm×30mmの形状、全周の切削痕とボス部の切削時リードを確認しました。
-
02
36L遠心バレル機による加工
切削痕を除去するため、36L遠心バレル機を使用しました。
-
03
個別仕切り槽でワーク同士の接触を抑制
打痕・キズに配慮するため、ワークを分けて処理できる個別仕切り槽を使用し、40個/バッチで加工しました。
技術的なポイント
POINT 01
切削痕とリードの同時除去
製品全周の切削痕とボス部の切削時リードを、遠心バレル研磨で処理した事例です。
POINT 02
SUS303切削部品への対応
SUS303の材質と製品形状、除去対象となる切削痕の位置を確認して加工方式を選定しています。
POINT 03
個別仕切り槽による外観への配慮
ワーク同士を分けて処理することで、打痕・キズが問題となる部品に対応しています。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。