結果
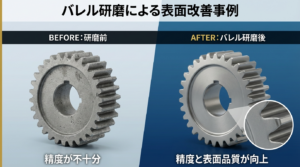
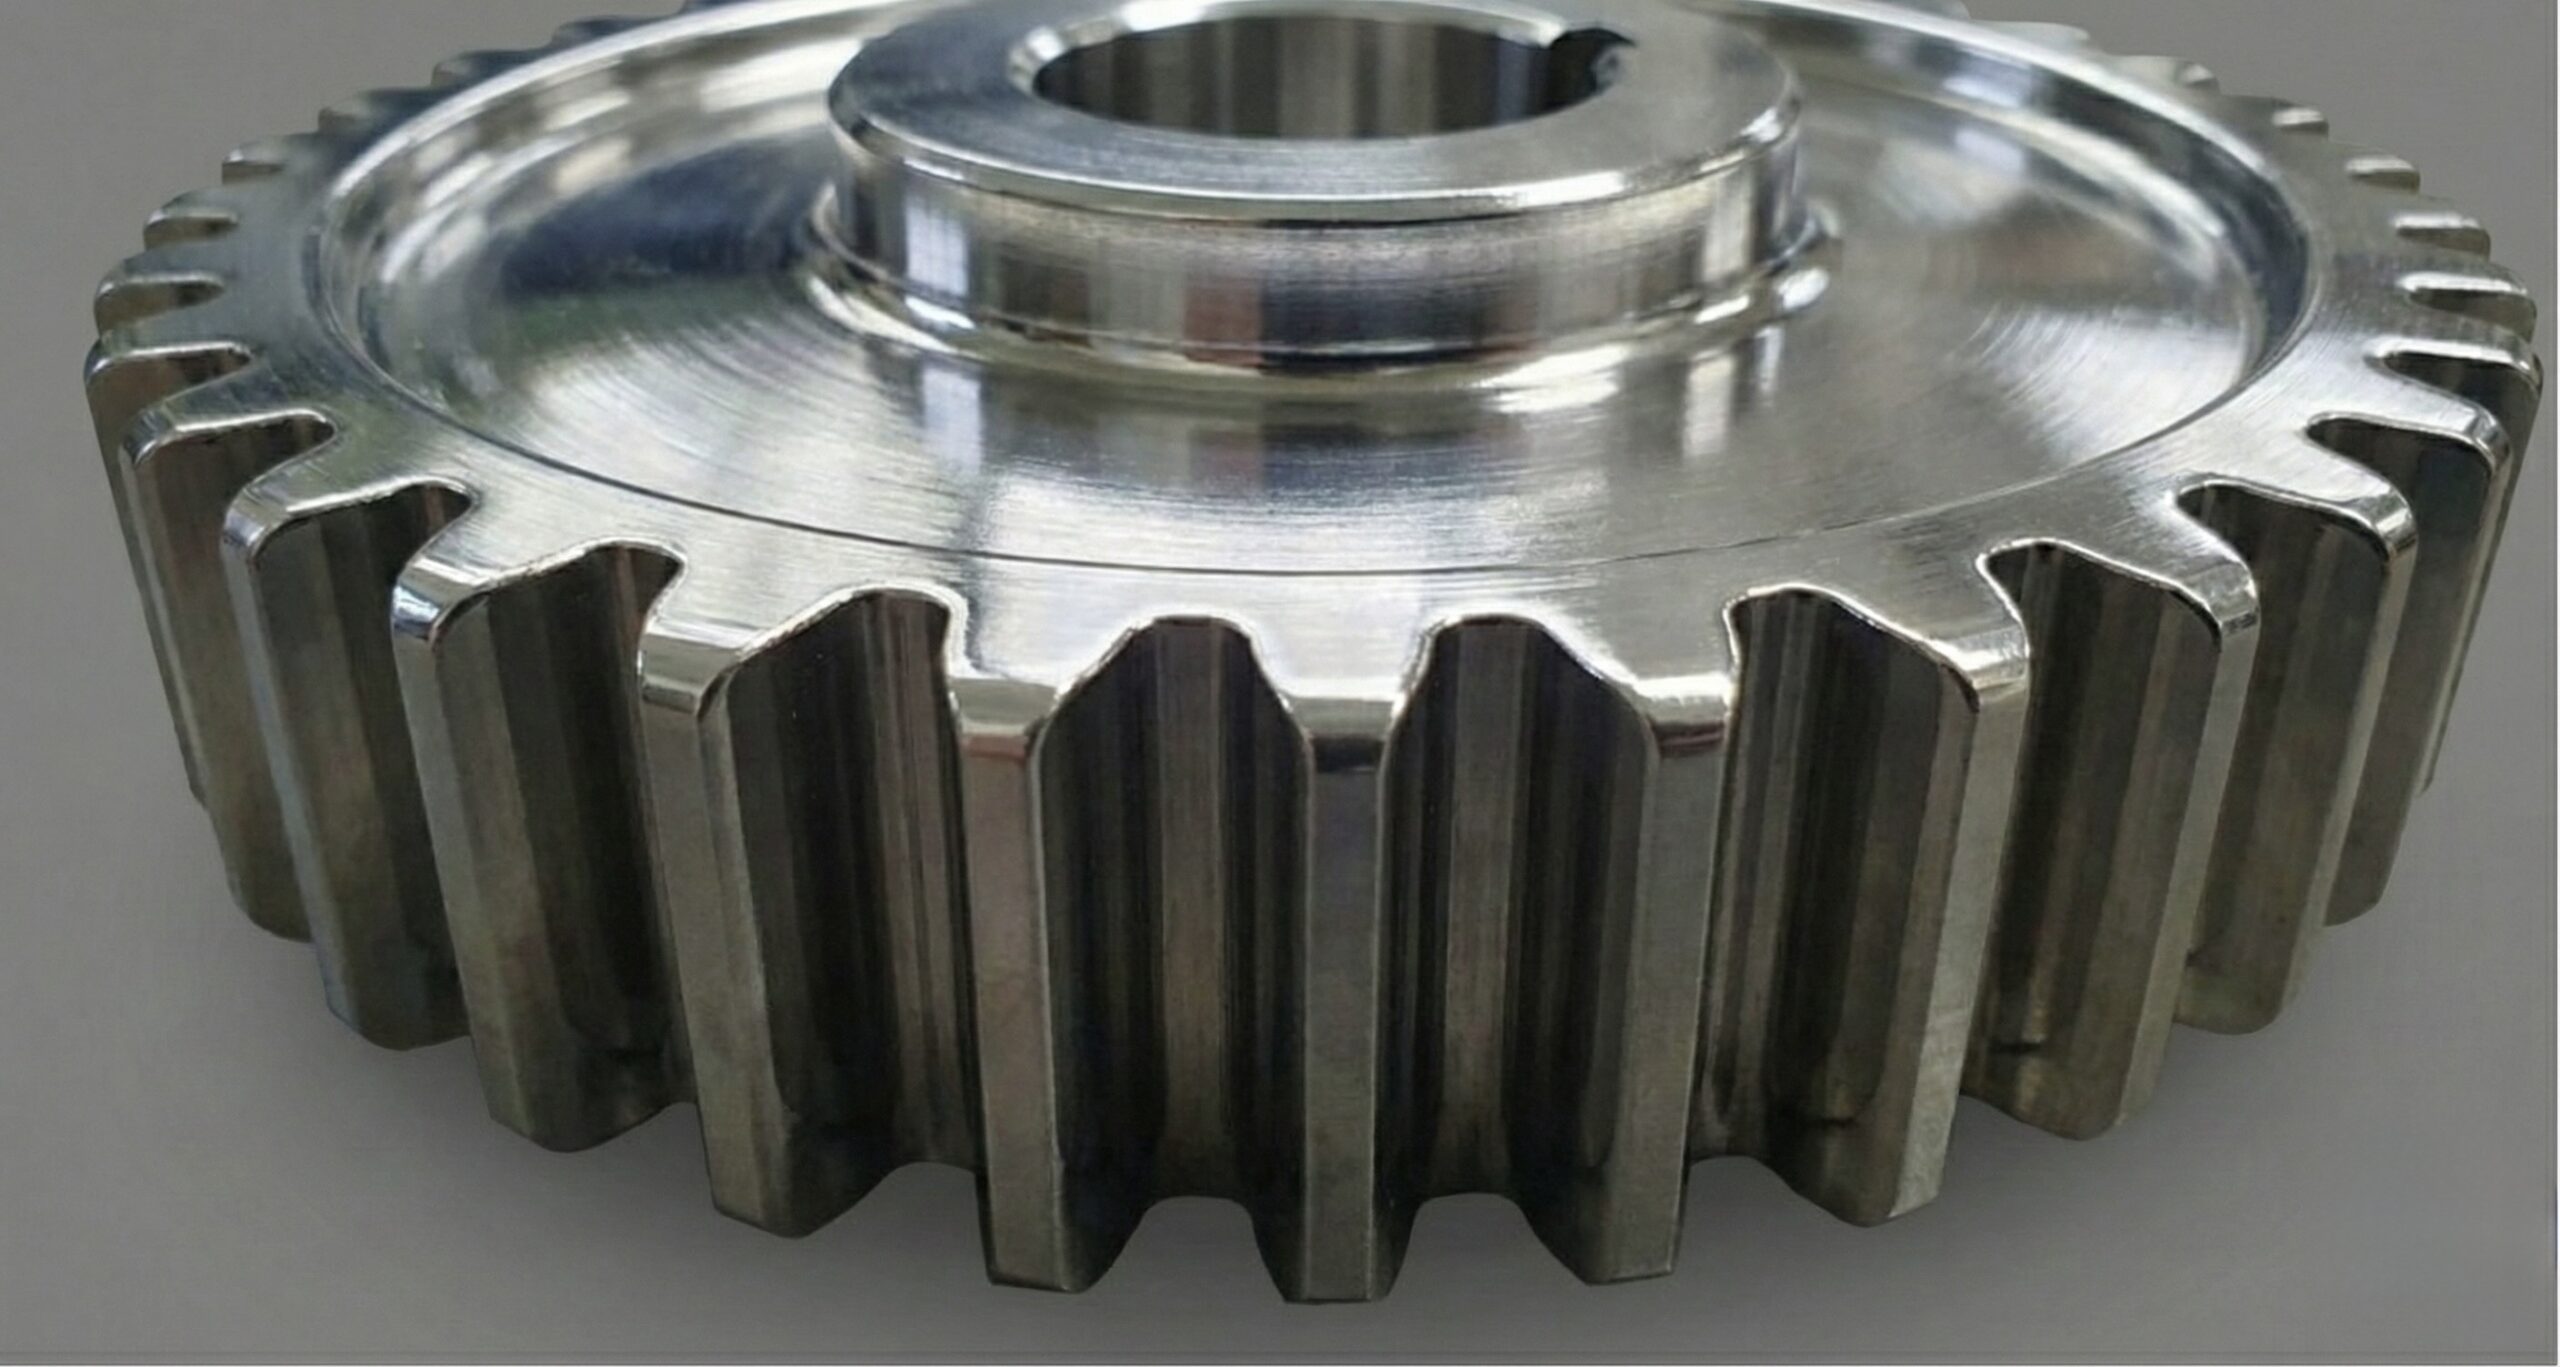
仕上げ後の表面粗さ:Rz0.45/Ra0.02を達成 目標値(Rz0.4)に迫る精密仕上げを実現 歯面の摺動性が向上し、摩擦低減・耐久性向上に寄与
Before / After
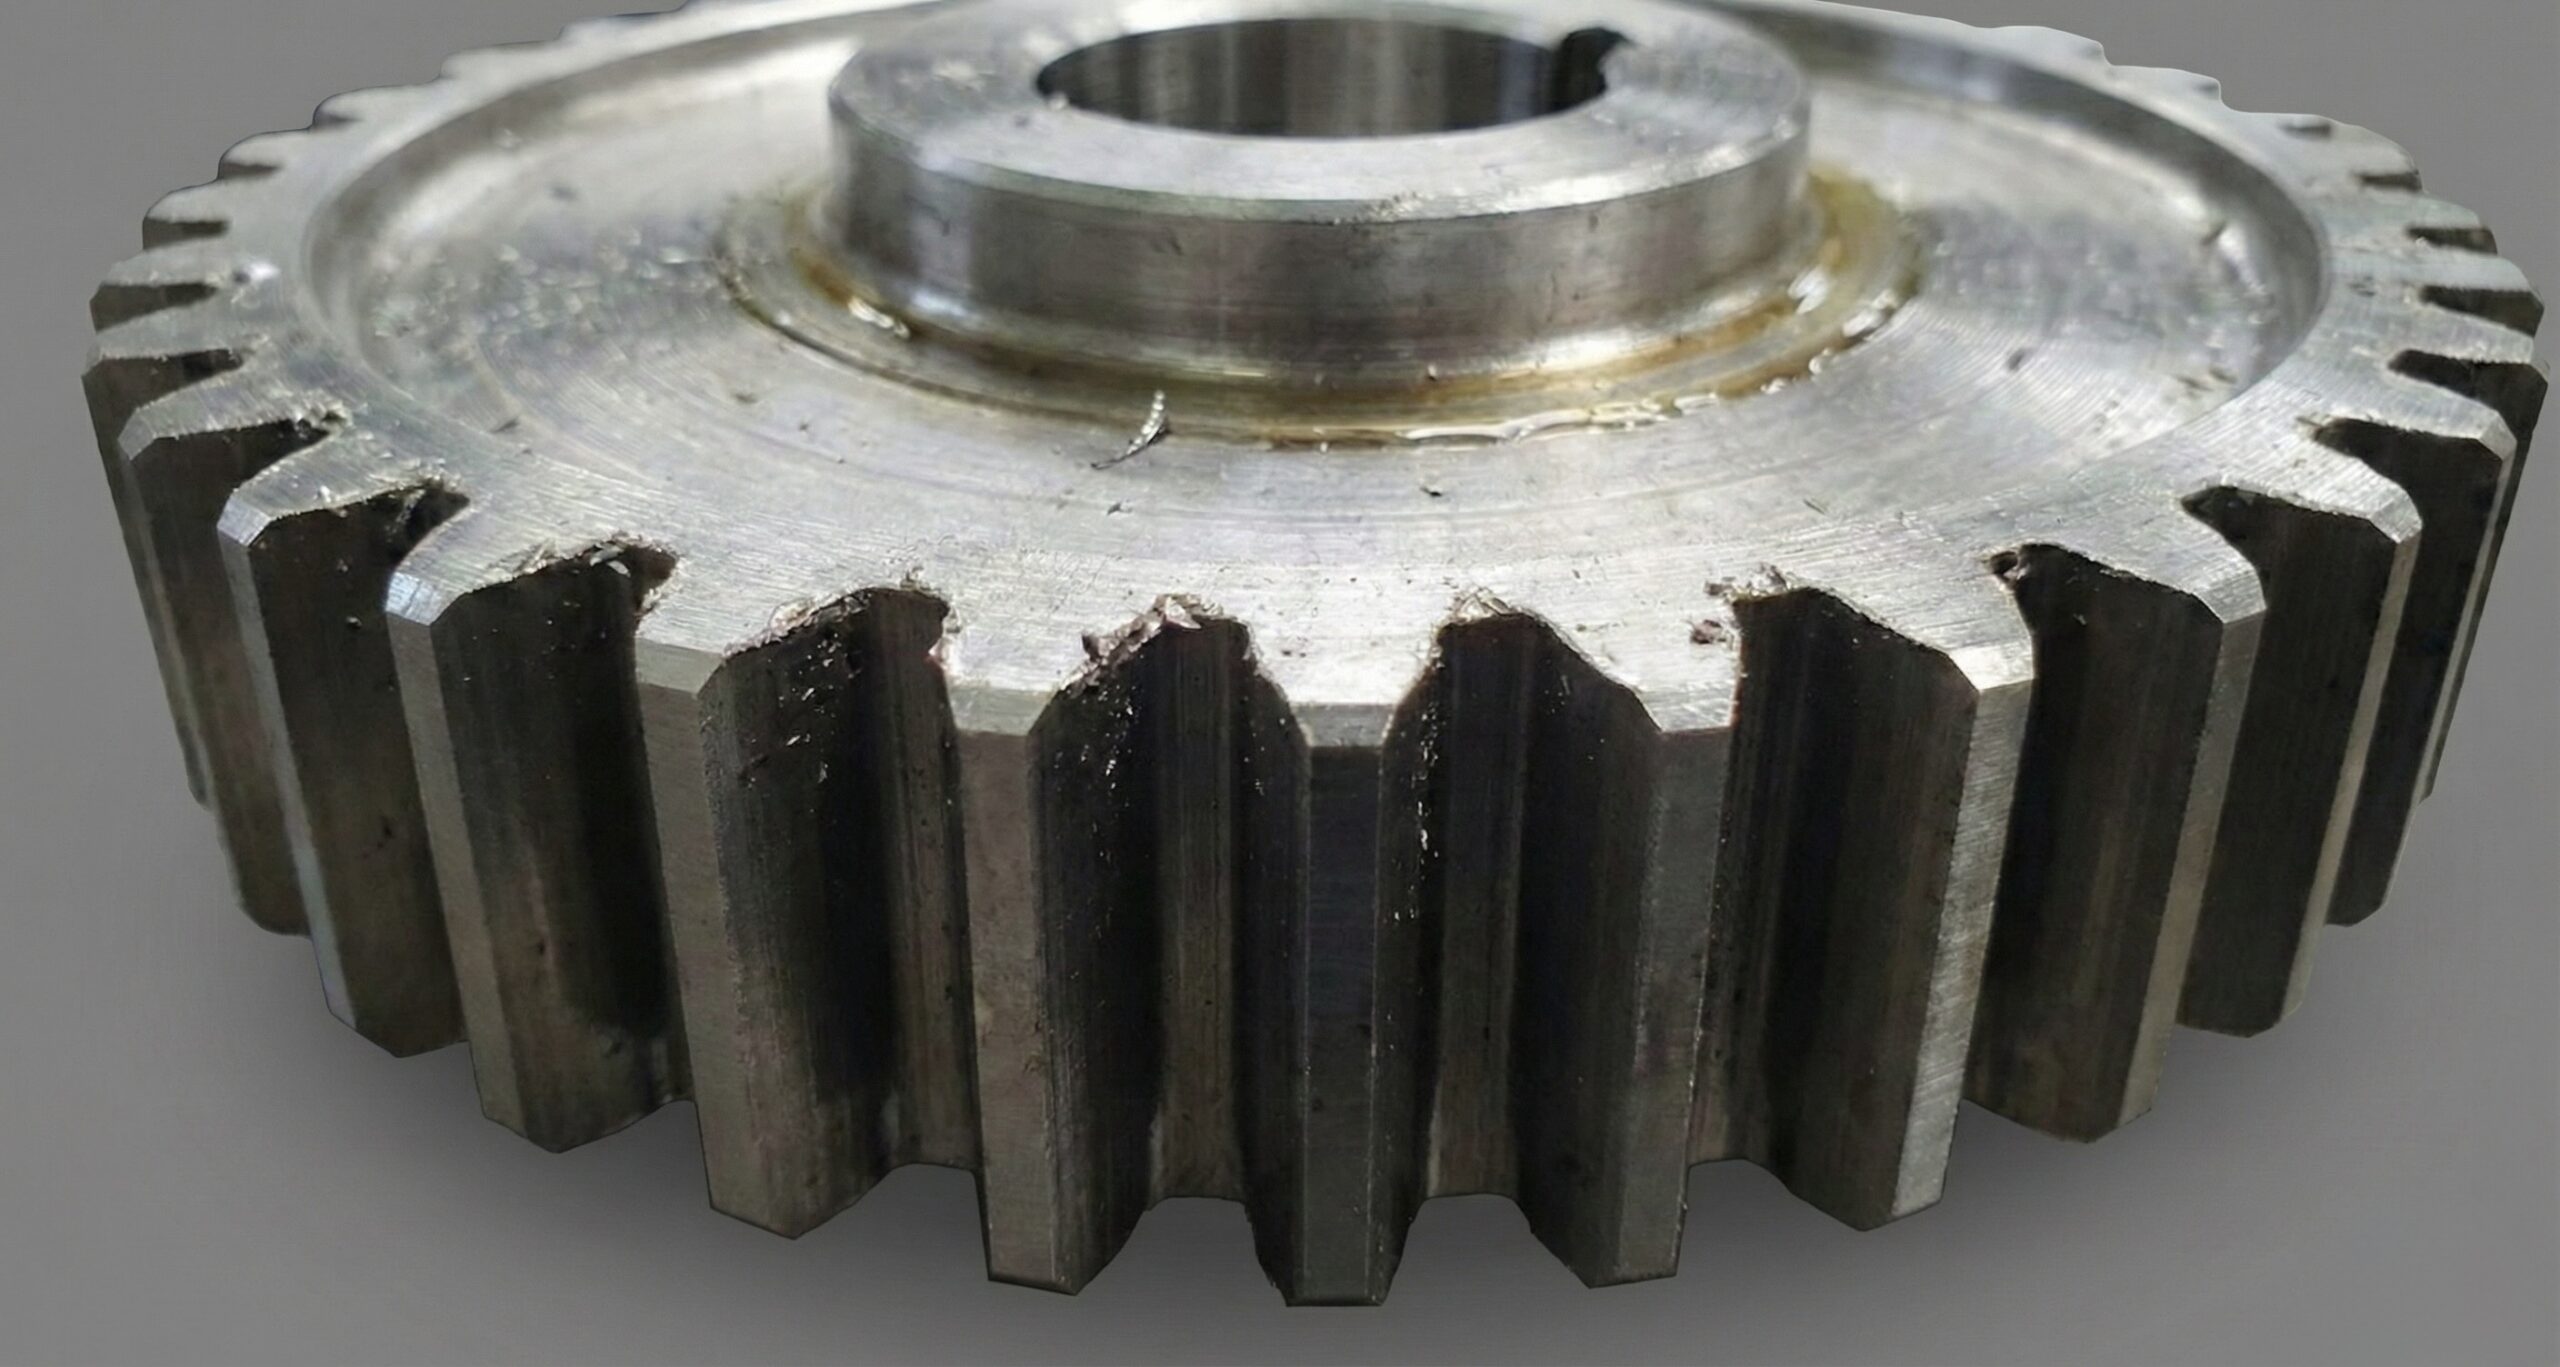
Before:鏡面加工前
After:鏡面加工後
課題
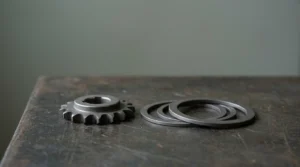
高度な平滑化要求 お客様からは、φ100程度のモーター駆動用ギヤの歯面をより平滑に仕上げ、摺動性を高めたいというご要望をいただきました。 精密仕上げの難易度 素材表面は切削加工によって比較的良好な状態(Rz1.2程度)でしたが、さらにRz0.4程度の仕上げを求められており、通常研磨では達成が難しい精度レベルでした。
改善手法
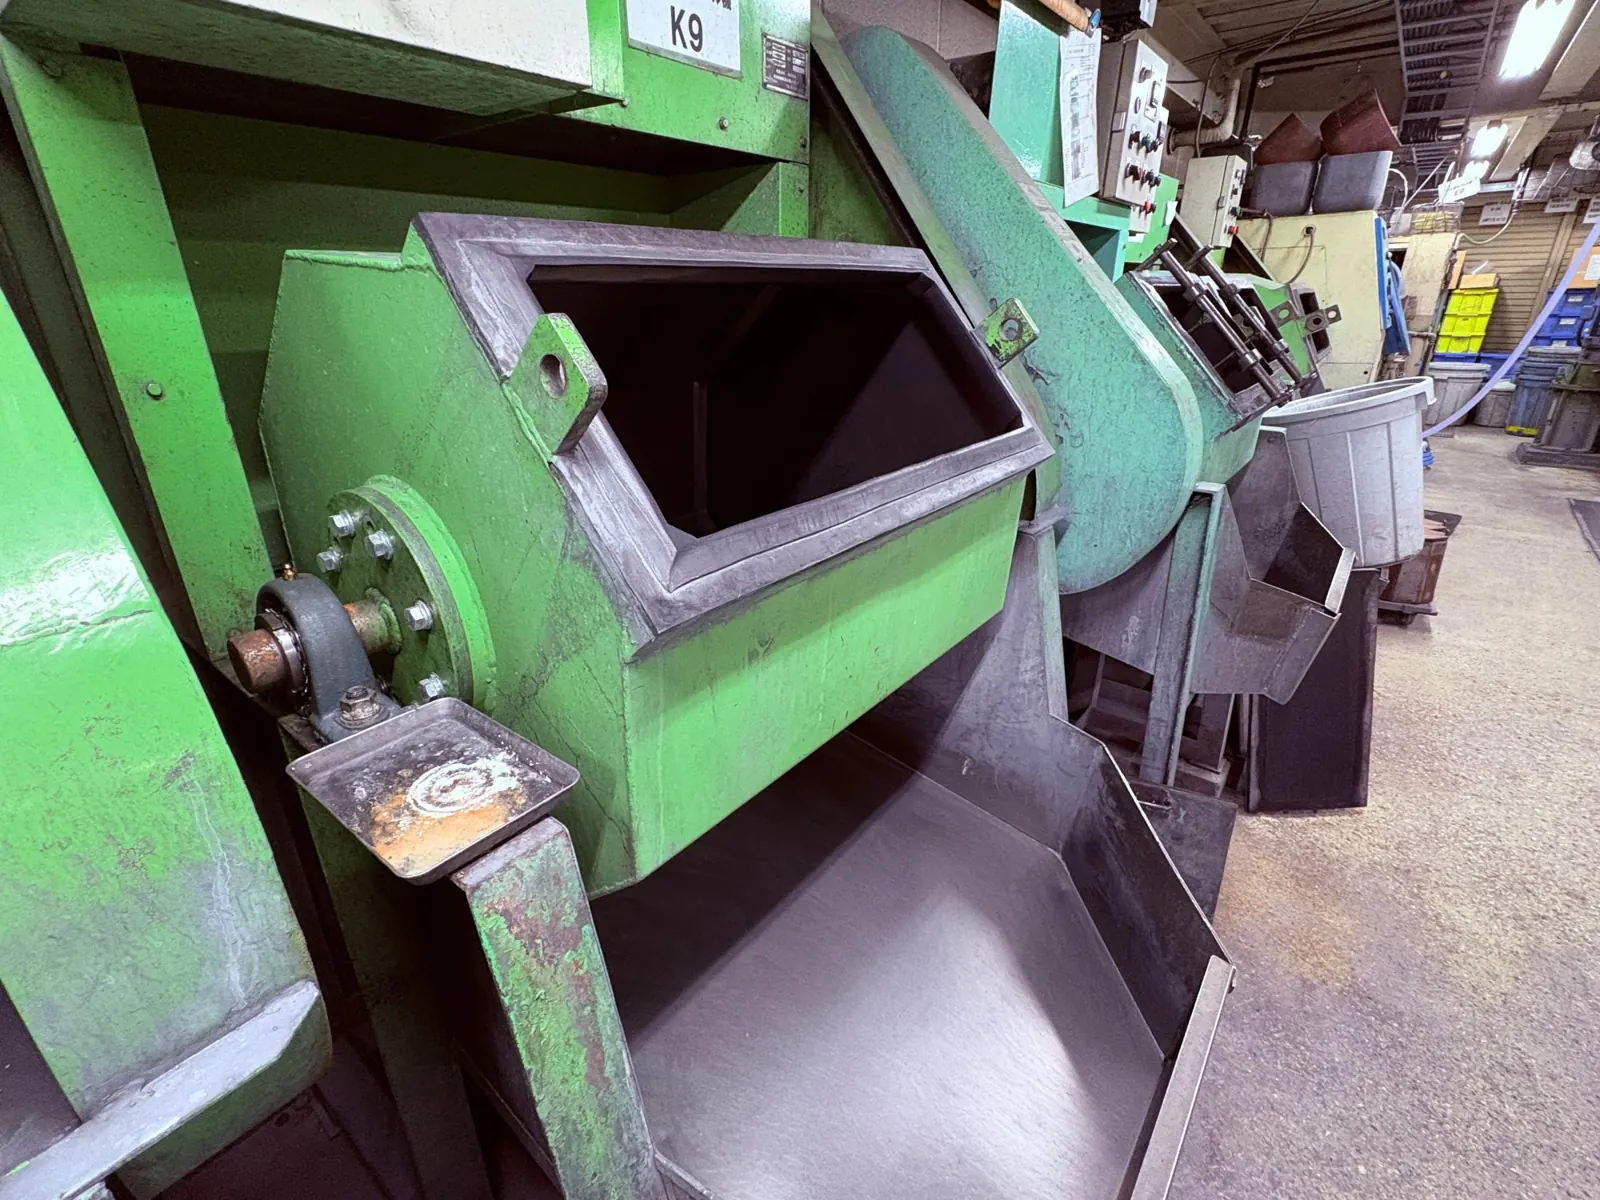
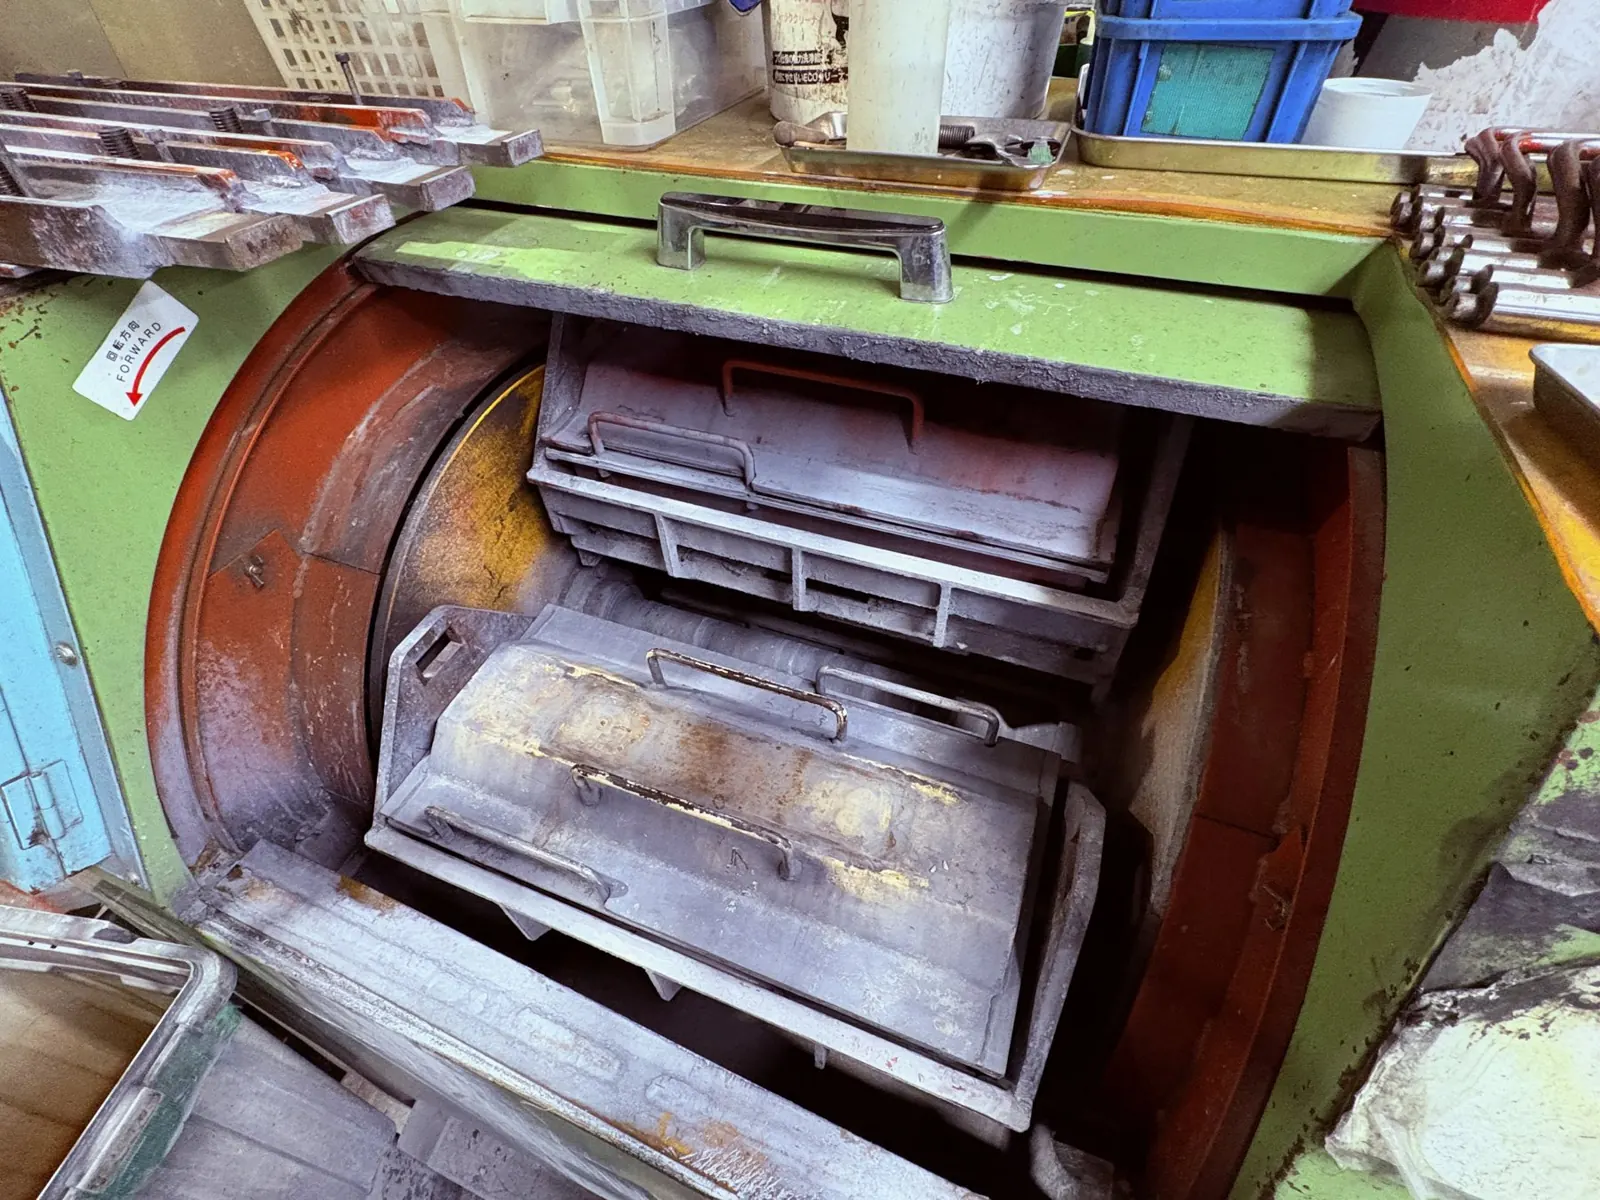
ステップ1:素材分析と工程設計 早川研磨工業では、まず素材の状態を分析し、鏡面仕上げレベルのプロセスが必要と判断しました。 ステップ2:2工程仕上げの実施 そこで、異なる粒度のメディアを使用した2工程仕上げを設計。初工程で加工痕を均一化し、仕上げ工程では微細番手メディアによる最終研磨を行いました。 ステップ3:形状保持と平滑化の両立 この独自プロセスにより、形状を損なわずに歯面の平滑度を極限まで高めることに成功しました。