§ 01Basics
バレル研磨の基本原理
「バレル」は英語で「樽」の意味。樽状の容器を使って部品を研磨することから、この名前がつきました。
バレル研磨とは、専用の容器(バレル槽)にワーク(加工対象物)、
研磨石(メディア)、コンパウンド(研磨助剤)、水を入れ、
容器を回転または振動させることで研磨を行う加工技術です。
容器内でワークと研磨石が擦れ合い、その摩擦力によって表面が削られ、滑らかに仕上がります。
洗濯機で衣類が洗われる原理に似ていますが、バレル研磨では研磨石の硬さや形状、
運動の種類を調整することで、目的に応じた仕上げを実現します。
研磨石(メディア)
ワークを削り、表面を整える。
セラミック、プラスチック、金属など材質は様々
コンパウンド
洗浄・防錆・研磨促進。
界面活性剤を主成分とする液体や粉体
バレル槽の運動
回転・振動・遠心力などで
ワークと研磨石を擦り合わせる
§ 02Capabilities
バレル研磨でできること
バリ取りから鏡面仕上げまで、幅広い加工に対応できます。
-
Deburring
バリ取り
切削・プレス・成形で発生したバリを除去。
手作業では難しい微細バリや、
大量部品のバリ取りを効率化します。 -
Edge Rounding
R付け・面取り
エッジ部の角を丸くし、安全性と組立性を向上。
目標R値を設定した
精密なエッジコントロールが可能です。 -
Gloss Finishing
光沢仕上げ
表面に光沢を付与し、外観品質を向上。
デザイン性が求められる製品の
付加価値を高めます。 -
Mirror Finishing
鏡面仕上げ
バフ研磨に近いミラー仕上げを実現。
遠心バレルや多段工程で、
高い光沢度を達成します。 -
Surface Quality
面精度向上
表面粗さ(Ra/Rz)を改善し、摺動性や密着性を向上。
ギヤや摺動部品の
初期摩耗を低減します。 -
Scale Removal
スケール除去
熱処理後の酸化被膜(スケール)を除去。
ボンデ皮膜の除去にも
対応します。
§ 03Pros & Cons
バレル研磨のメリット・デメリット
効率性と品質の両立が強み。一方で、知っておくべき制約もあります。
メリット
-
大量処理が可能
一度に数十〜数千個の部品をまとめて処理。
手作業と比較して圧倒的な生産性を実現します。 -
品質が均一
研磨条件(研磨石・時間・回転数)が決まれば、
作業者の技量に依存せず毎回同じ品質を再現できます。 -
コストパフォーマンスが高い
手仕上げやバフ研磨と比較して、
大ロットでの加工コストを大幅に削減できます。 -
幅広い加工に対応
研磨石とコンパウンドの組み合わせ次第で、
バリ取りから鏡面仕上げまで1台でこなせます。
デメリット
- 大型ワークは対応困難 バレル槽に入るサイズに制限があります。一般的に数mm〜30cm程度が対応範囲です。 大型品はバフ研磨など他の方法をご検討ください。
- 複雑形状は研磨ムラの可能性 研磨石が当たりにくい箇所は仕上がりにムラが出ることがあります。 研磨石の形状・サイズを混合し、到達性を確保する方法で対応します。
- 打痕・キズのリスク 槽内でワーク同士がぶつかり、表面にキズや打痕が発生する可能性があります。 個別バレル(仕切り付き専用槽)で打痕ゼロを実現できます。
§ 04Comparison
バレル研磨とバフ研磨の違い
それぞれの特性を理解し、用途に応じた使い分けが重要です。
| 項目 | バレル研磨 | バフ研磨 |
|---|---|---|
| 加工方法 | 容器内でワークと研磨石を擦り合わせる | 回転するバフにワークを押し当てる |
| 処理量 | 大量処理向き(一度に多数) | 1個ずつ手作業 |
| 品質安定性 | 条件が決まれば均一 | 作業者の技量に依存 |
| コスト | 大ロットで安価 | 少量・高付加価値向き |
| 仕上がり | 光沢〜鏡面(条件次第) | ミラー仕上げに優れる |
| 得意な加工 | バリ取り、R付け、量産仕上げ | 最終仕上げ、局所的な磨き |
| デメリット | 打痕リスク、形状制約 | バフ目(方向性のあるキズ) |
バフ研磨が向いているケース
最終的なミラー仕上げ、少量・高付加価値品、局所的な研磨
§ 05Types
バレル研磨の4つの方式
用途や目的に応じて、最適な方式を選択します。
| 方式 | 特徴 | 主な用途 |
|---|---|---|
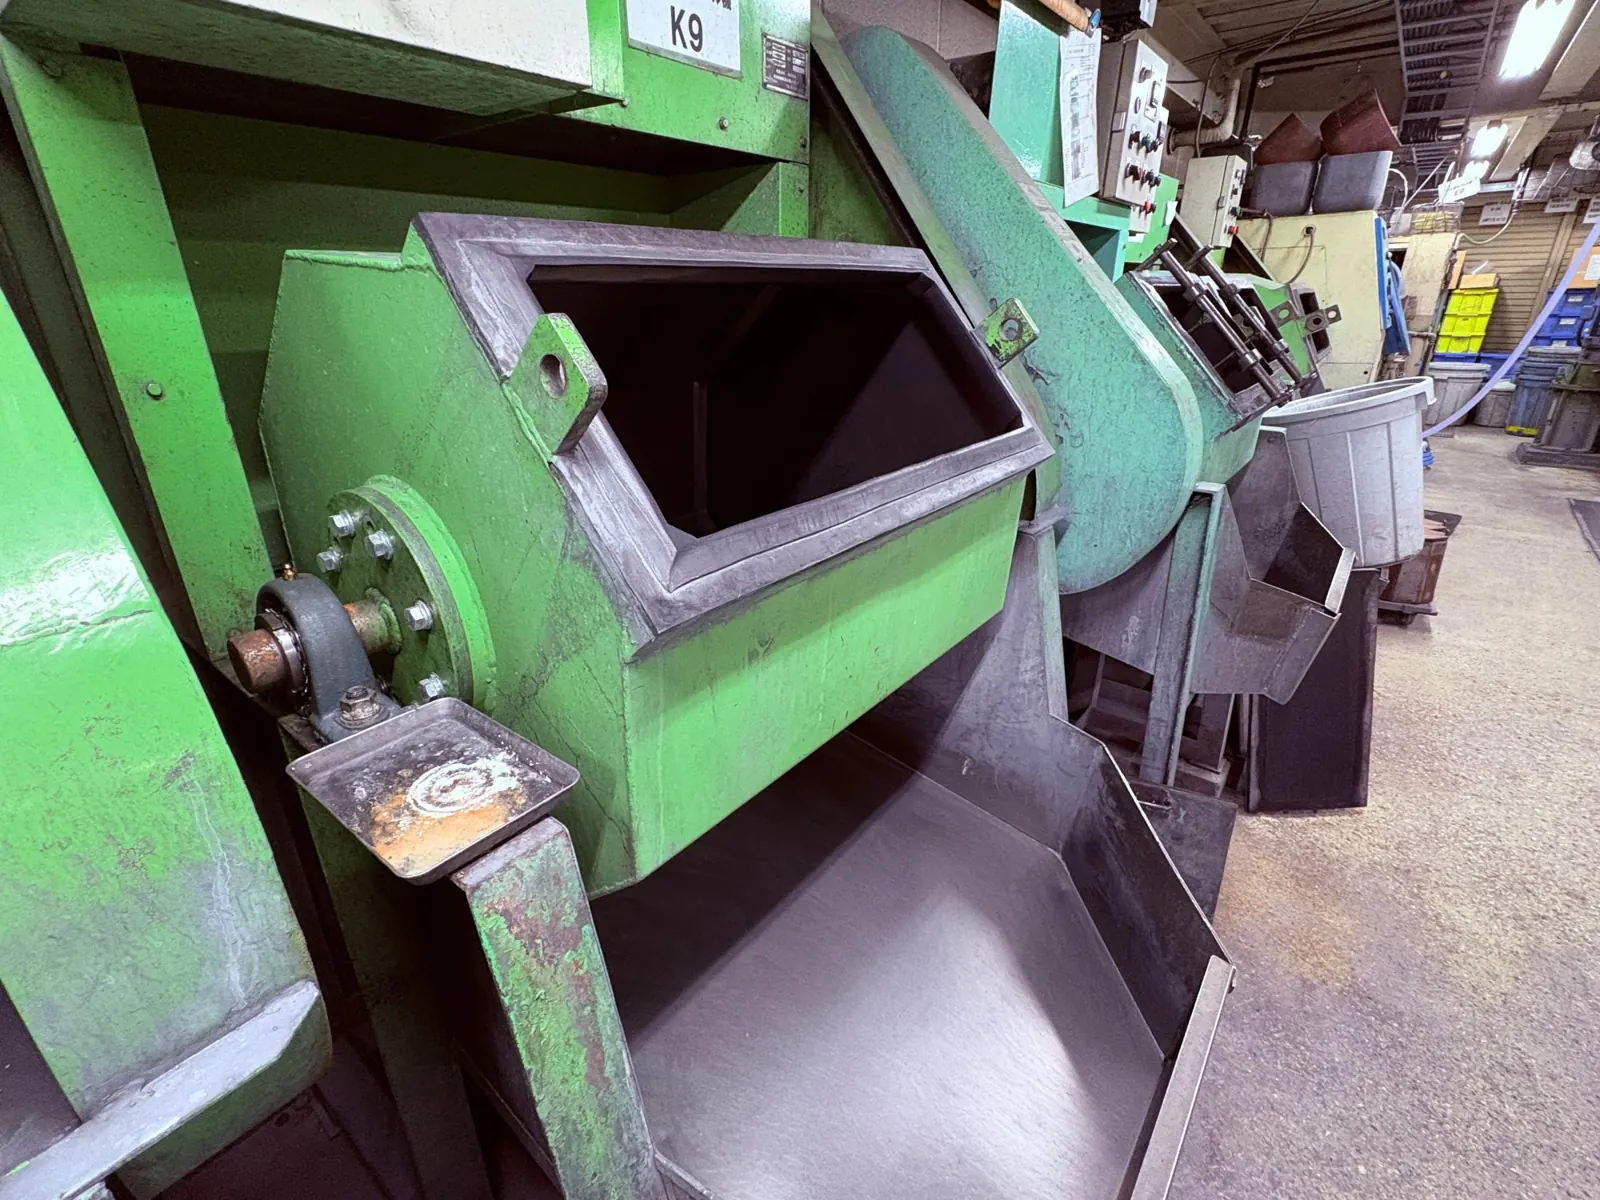
| 回転バレル | 最もポピュラー。幅広い加工に対応 | 汎用的なバリ取り、光沢仕上げ |
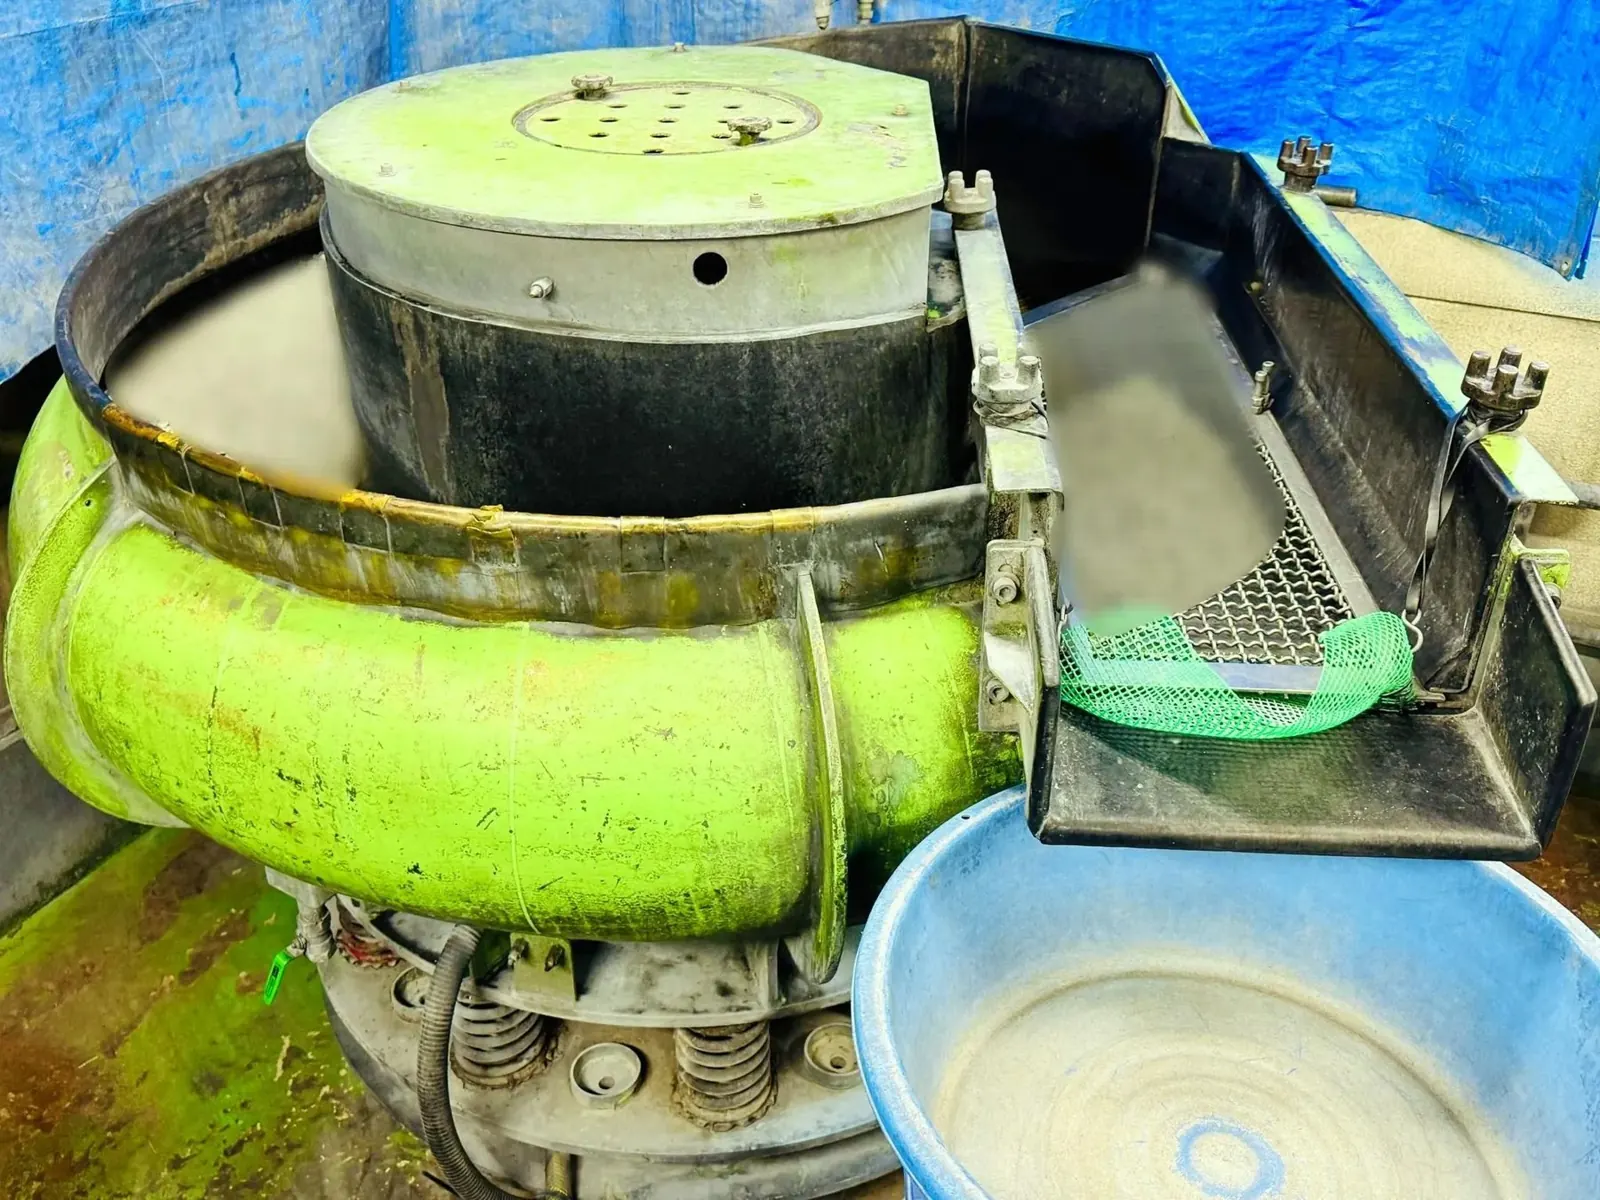
| 振動バレル | 打痕が少ない。大量処理向き | 精密部品、外観重視品 |
| 遠心バレル | 短時間で強力研磨 | 鏡面仕上げ、小型部品 |
| 流動バレル | 数千個単位の大量処理 | 量産小型部品 |