§ 01Overview
5つの研磨方式
バレル研磨は大きく4つの基本方式と、
特殊用途の「個別バレル」に分類されます。
| METHOD — 方式 | 研磨力 | 処理量 | 打痕リスク | 主な用途 |
|---|---|---|---|---|
| 回転バレル | 低〜中 | 中 | やや高 | 汎用、バリ取り、梨地 |
| 振動バレル | 中 | 大 | 低 | 精密部品、外観品、大量処理 |
| 遠心バレル | 高 | 小〜中 | やや高 | 鏡面、光沢、短時間仕上げ |
| 流動バレル | 中〜高 | 大 | 低 | 量産小型部品 |
| 個別バレル | 条件次第 | 小 | ゼロ | 外観重視、医療機器 |
§ 02Rotary
回転バレル研磨
概要
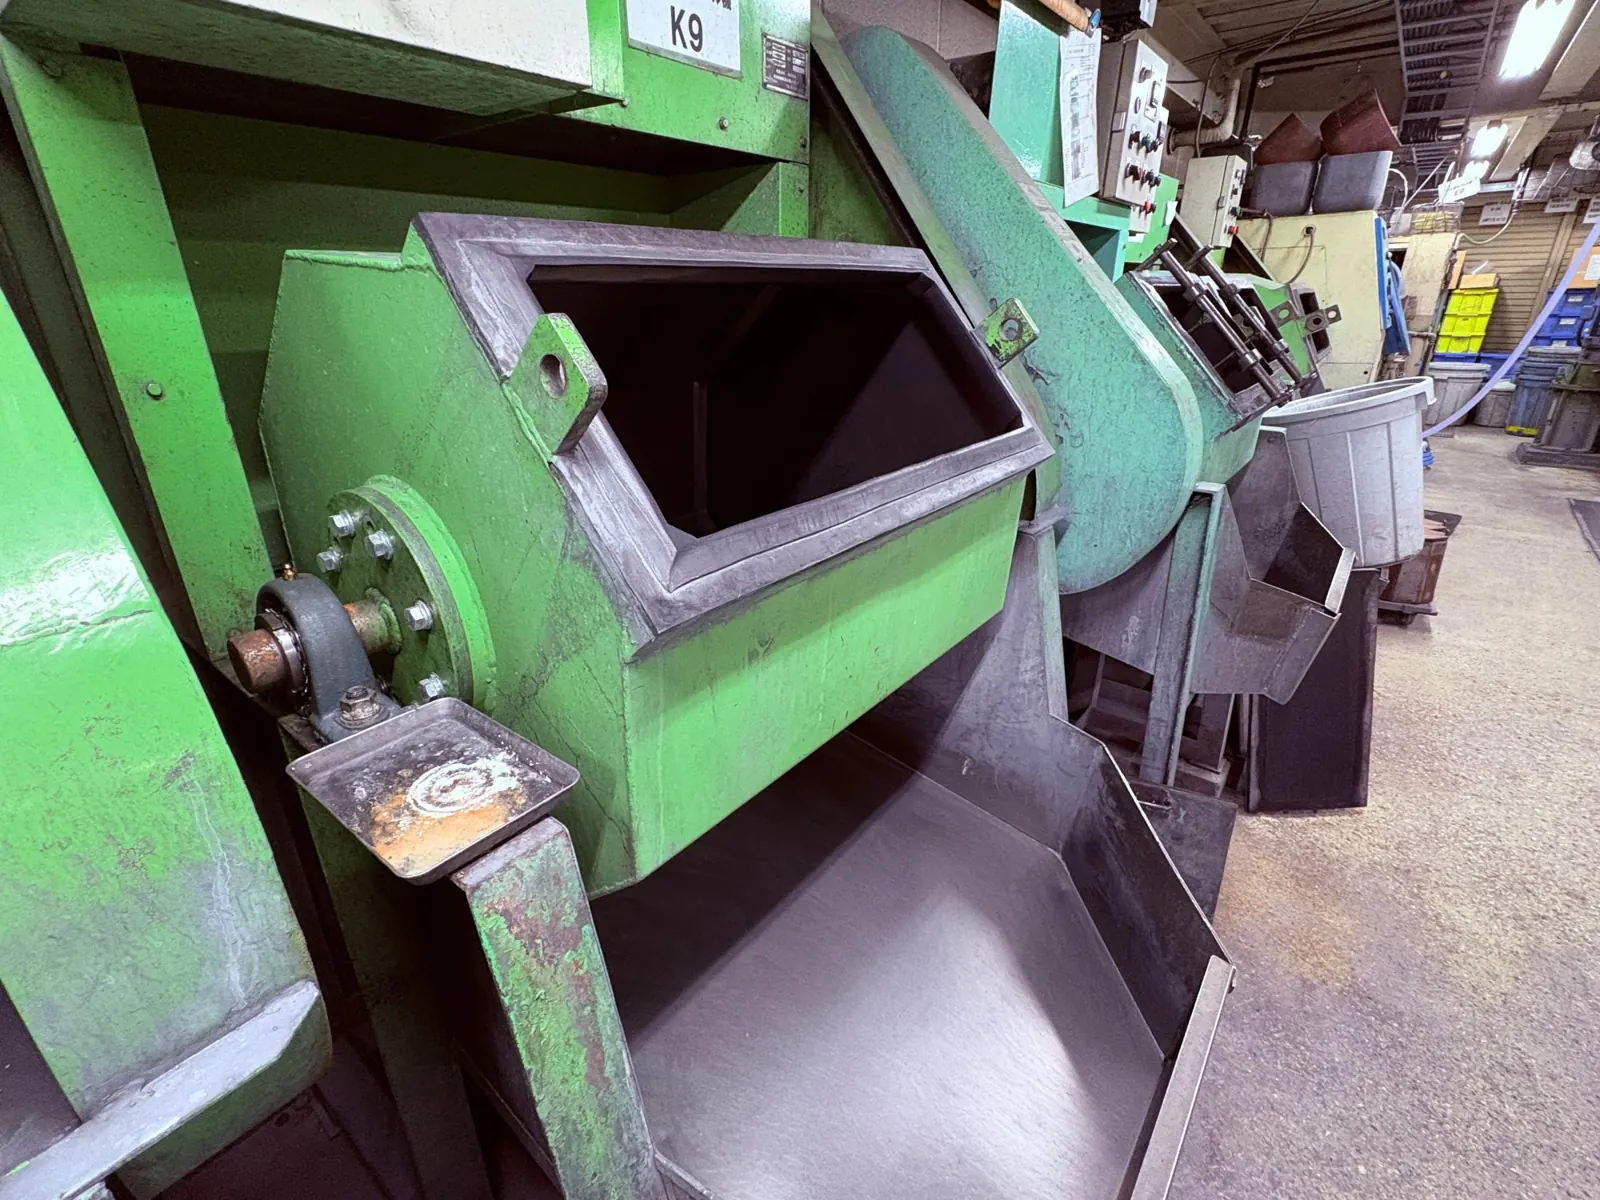
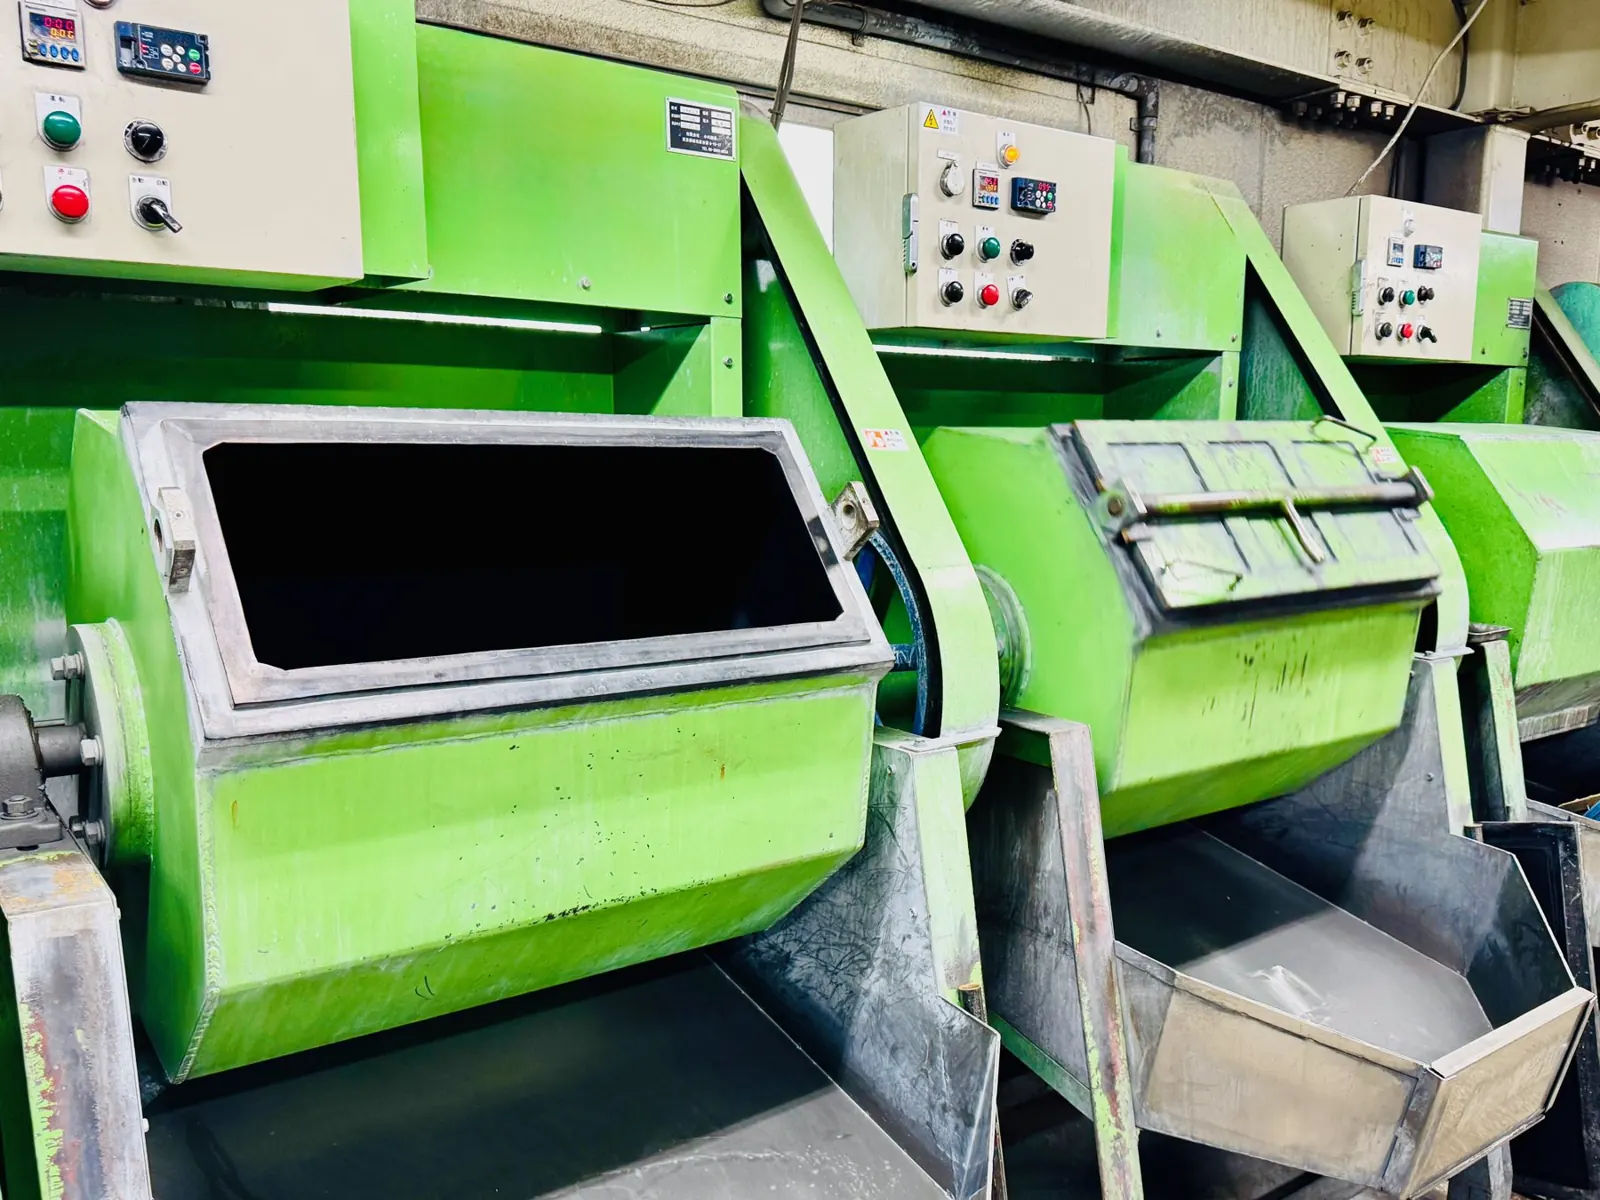
バレル研磨の中で最もポピュラーな方式です。
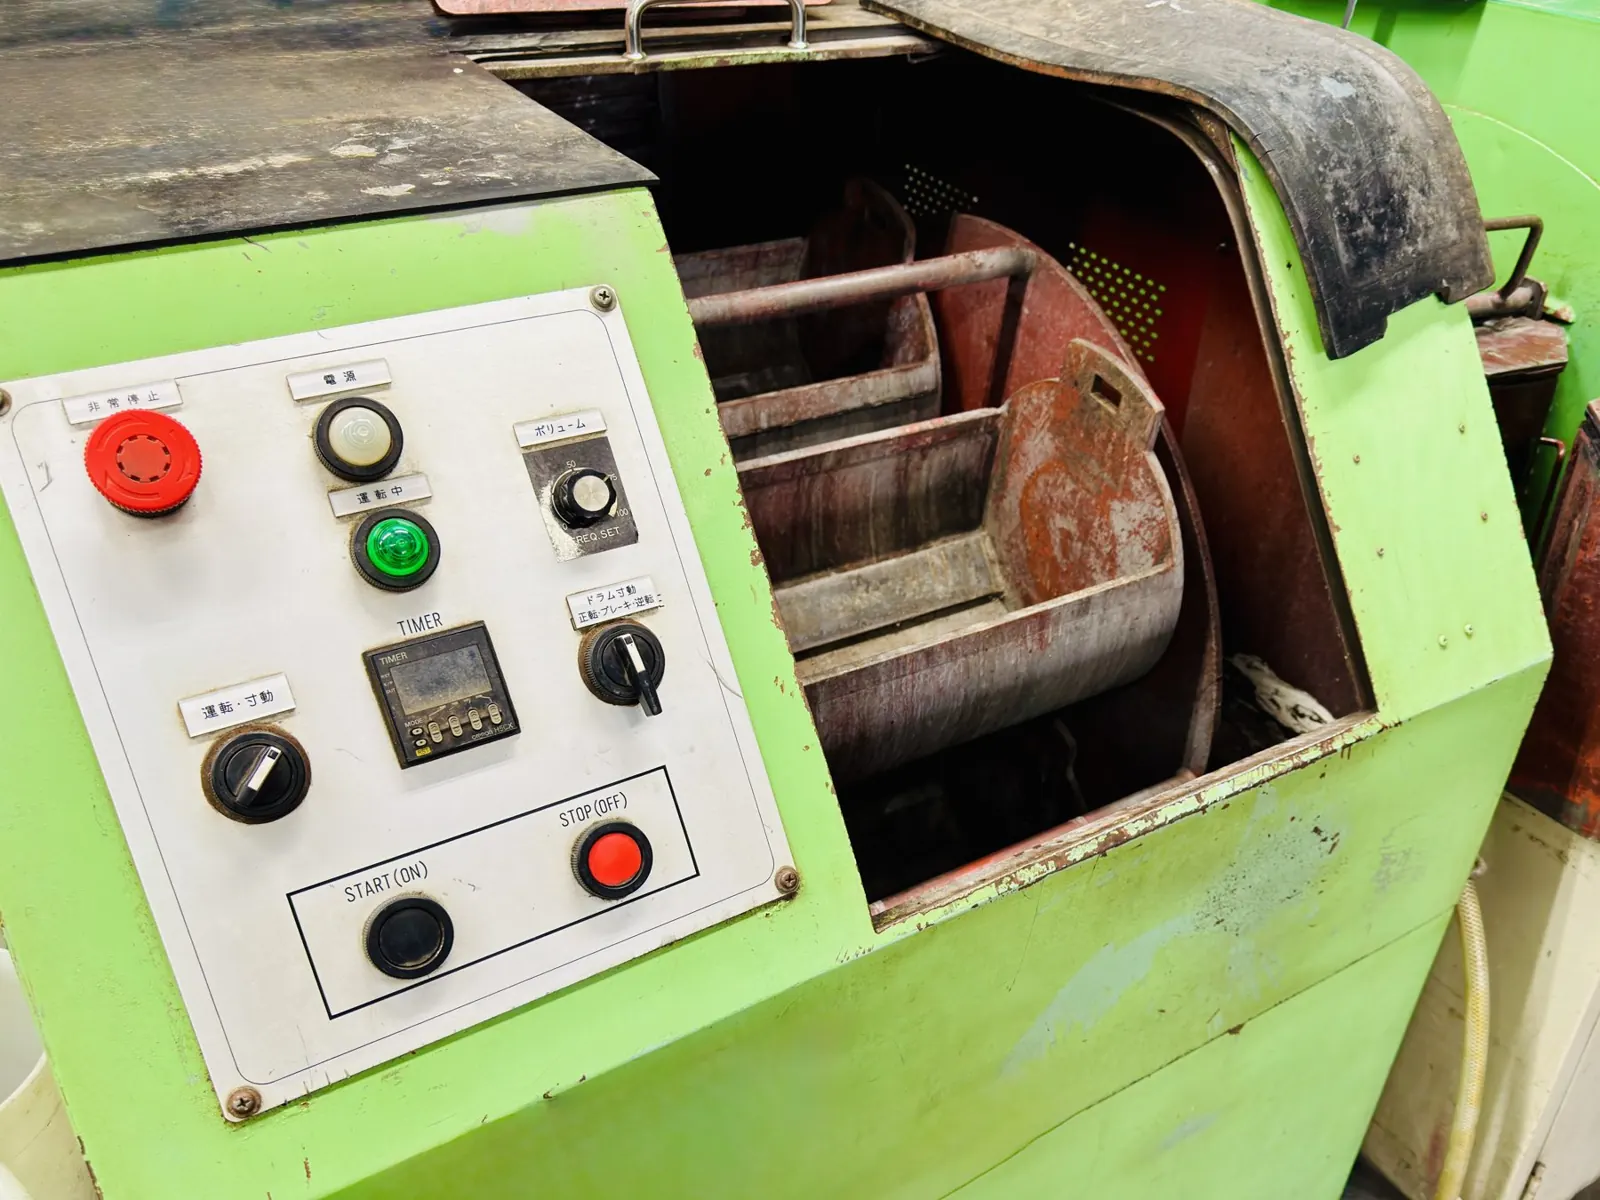
樽状(六角形や八角形)のタンクを水平方向に回転させ、内容物が持ち上がって落下する「滑り層」で研磨を行います。
原理
タンク内にワーク、研磨石、コンパウンド、水を入れ、1分間に数十回転というゆっくりとした速度で回転させます。
内容物が上部まで持ち上げられ、重力で落下する際にワークと研磨石が擦れ合い、研磨が進行します。
特徴
| SPEED回転速度 | 1分間に数十回転(ゆっくり) |
|---|---|
| TIME処理時間 | 数十分〜数日(条件による) |
| SIZE対応サイズ | 数mm〜最大30cm程度 |
| POWER研磨力 | 低〜中 |
| VOLUME処理量 | 中程度 |
メリット
- 最もシンプルな構造で、導入コストが低い
- 研磨石とコンパウンドの組み合わせで幅広い加工に対応
- バリ取り、光沢研磨、鏡面研磨、梨地加工まで1台で可能
- 条件が決まれば、安定した品質を再現できる
デメリット
- 他の方式と比較して処理時間が長い
- タンク内でワーク同士がぶつかり、打痕やキズが発生しやすい
- 回転方向が一定のため、研磨条件の微調整がやや難しい
向いている用途
§ 03Vibratory
振動バレル研磨
概要
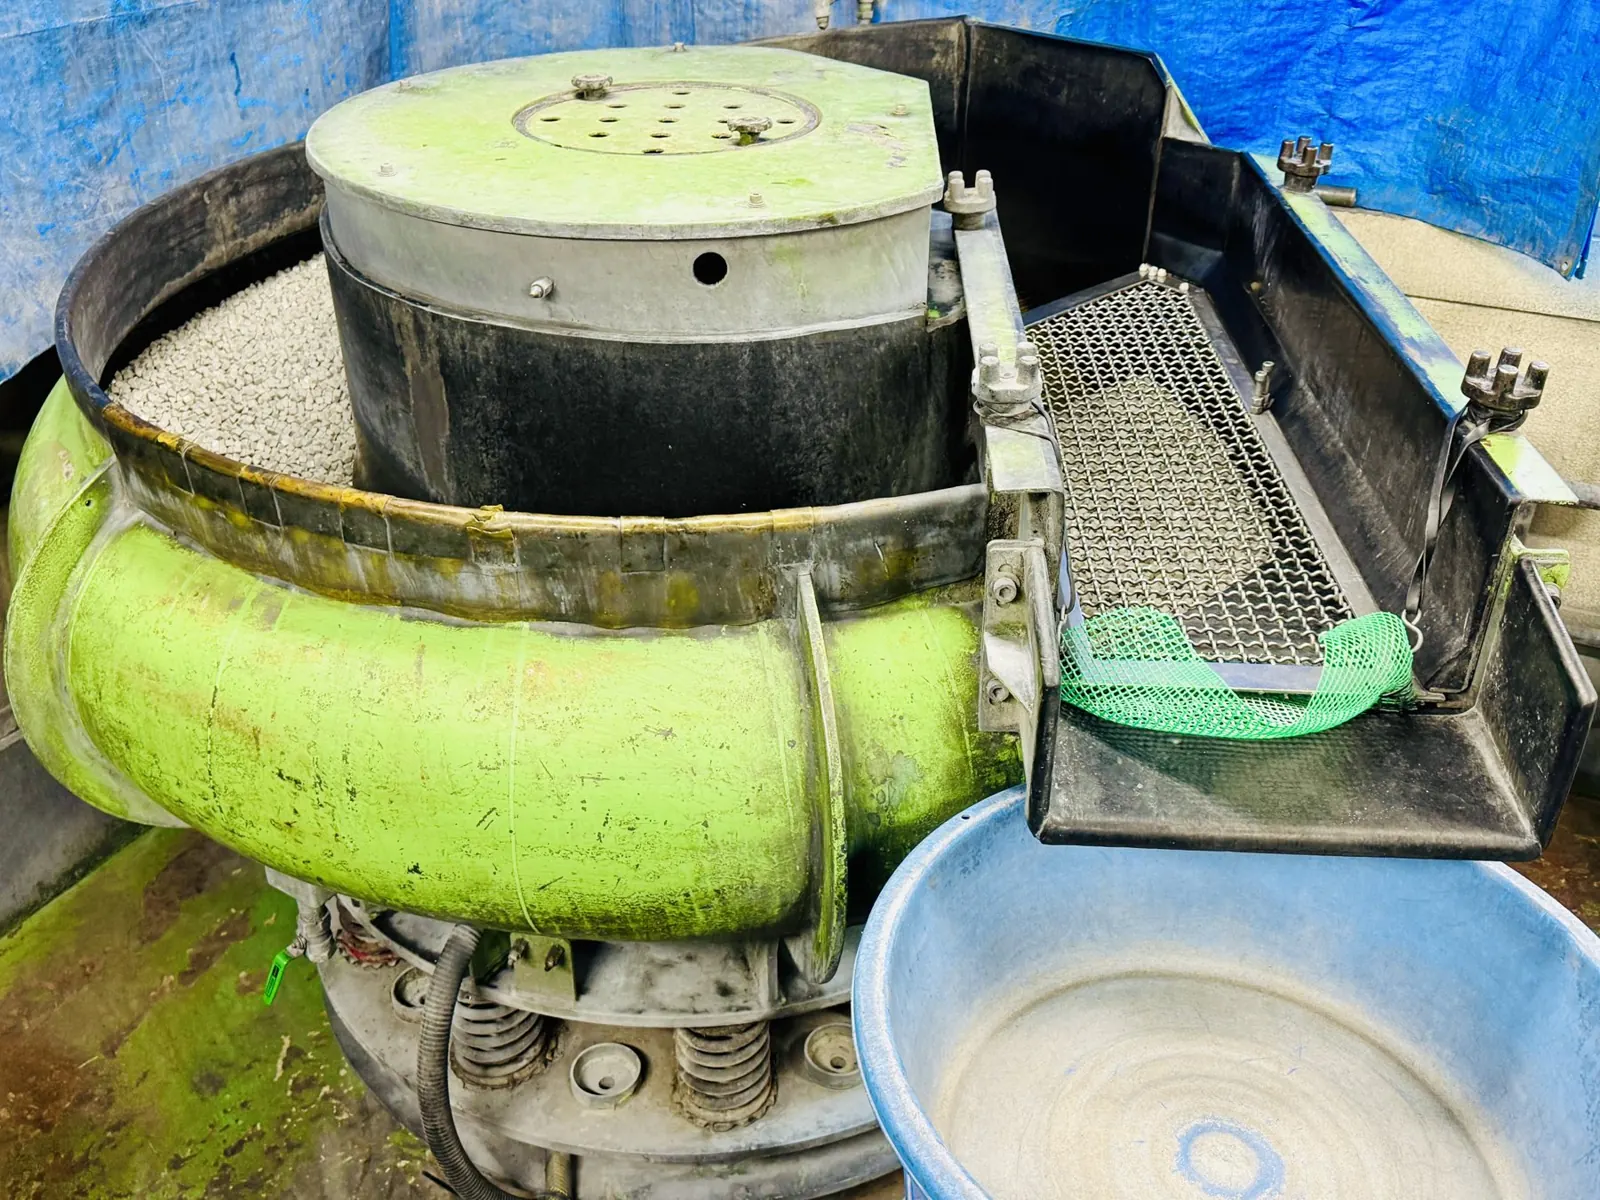
おわん型または角型のタンク全体を振動させることで研磨を行う方式です。
回転バレルよりも細かくワークと研磨石が擦れ合うため、キズや打痕が発生しにくいのが特徴です。
原理
タンクの中心に配置された振動モーターがタンク全体を振動させます。
この振動により、タンク内のワークと研磨石に螺旋状の運動が発生し、全体が流動しながら研磨が進行します。
特徴
| MOTION運動方式 | 振動による螺旋運動 |
|---|---|
| TIME処理時間 | 中程度 |
| SIZE対応サイズ | 小型〜中型部品 |
| POWER研磨力 | 中 |
| VOLUME処理量 | 大(大量処理向き) |
メリット
- 回転バレルより打痕・キズが発生しにくい
- 大量のワークを一度に処理可能
- 密閉されていないため、加工中に仕上がりを確認できる
- 研磨ムラが少なく、均一な仕上がりを得やすい
デメリット
- 回転バレルより設備コストがやや高い
- 強力な研磨力が必要な場合は遠心バレルに劣る
- 振動音が発生する(ただし比較的静か)
向いている用途
§ 04Centrifugal
遠心バレル研磨
概要
小型のタンクを観覧車のような回転体にセットし、高速回転させることで遠心力を発生させる方式です。
短時間で強力な研磨が可能で、鏡面仕上げに優れています。
原理
複数の小型タンクを回転体(ターレット)に固定し、タンク自体が公転しながら自転する仕組みです。
この複合回転により強力な遠心力が働き、タンク内のワークと研磨石が強く押し付けられながら擦れ合います。
特徴
| MOTION運動方式 | 公転+自転による遠心力 |
|---|---|
| TIME処理時間 | 短時間(数分〜数十分) |
| SIZE対応サイズ | 小型部品向き(タンクが小さいため) |
| POWER研磨力 | 高(回転バレルの数十倍) |
| VOLUME処理量 | 小〜中(少量処理向き) |
メリット
- 短時間で強力な研磨が可能
- 鏡面仕上げ、光沢仕上げに優れる
- 重切削から精密仕上げまで幅広く対応
- 研磨効率が高く、タクトタイム短縮に貢献
デメリット
- タンクが小さいため、大量処理には不向き
- 大型ワークには対応できない
- 研磨力が強いため、条件設定を誤ると過研磨のリスク
- 遠心力でワーク同士がぶつかり、打痕が発生しやすい
向いている用途
§ 05Flow
流動バレル研磨
概要
たらい型のタンクの底面が回転し、内容物が洗濯機のような渦状に流動する方式です。
大量の小型部品を一度に処理でき、量産現場で重宝されています。
原理
タンクの底部に取り付けられた回転盤が回転することで、タンク内のワーク、研磨石、水、コンパウンドが渦巻き状に流動します。
この流動運動により、ワークと研磨石が擦れ合い研磨が進行します。
特徴
| MOTION運動方式 | 底面回転による渦状流動 |
|---|---|
| TIME処理時間 | 中程度 |
| SIZE対応サイズ | 小型部品向き |
| POWER研磨力 | 中〜高 |
| VOLUME処理量 | 大(数千個単位で処理可能) |
メリット
- 小型部品を数千個単位で一度に処理可能
- 遠心バレルより研磨力は劣るが、大量処理に優れる
- 密閉されていないため、仕上がりを確認しながら研磨可能
- 均一な仕上がりを得やすい
デメリット
- 遠心バレルほどの研磨力はない
- 回転方向が一定のため、条件調整がやや限定的
- 開放型のため、水やワークの飛散に注意が必要
向いている用途
§ 06Individual
個別バレル研磨
概要
通常のバレル研磨では避けられない「ワーク同士の接触による打痕」を解決するために開発された特殊方式です。
仕切り付きの専用槽にワークを1個ずつ配置し、ワーク同士が接触しない状態で研磨を行います。
原理
部品ごとに専用の仕切りを設けた槽を使用します。
各ワークは個別の区画内でメディアとのみ接触し、隣のワークとはぶつかりません。
槽全体をバレル研磨機にセットして回転または振動させることで、通常のバレル研磨と同等の研磨効果を得ながら、打痕をゼロにします。
特徴
| MOTION運動方式 | 回転または振動(仕切り槽を使用) |
|---|---|
| TIME処理時間 | やや長め(個別処理のため) |
| SIZE対応サイズ | 小型〜中型部品 |
| POWER研磨力 | 条件次第で調整可能 |
| VOLUME処理量 | 小(1個ずつ個別処理) |
| RISK打痕リスク | ゼロ |
メリット
- 打痕・キズがゼロ(ワーク同士が接触しない)
- 外観品質が最重要な部品に最適
- 通常バレルと同等の研磨効果を維持
- 形状に合わせた治具設計が可能
デメリット
- 処理量が少ない(大量生産には不向き)
- 通常バレルより加工単価が高い
- 専用槽・治具の準備が必要
向いている用途
当社では個別バレル用の仕切り槽を複数サイズご用意しています。
ワークの形状に応じたカスタム治具の設計・製作も承ります。