加工情報サマリー
MATERIAL
素材
SUS430
SIZE
製品サイズ
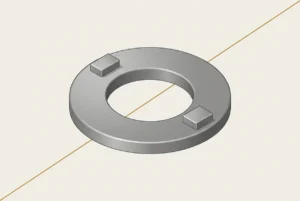
内径φ40mm×外径φ50mm、t=2.0mm
EQUIPMENT
使用設備
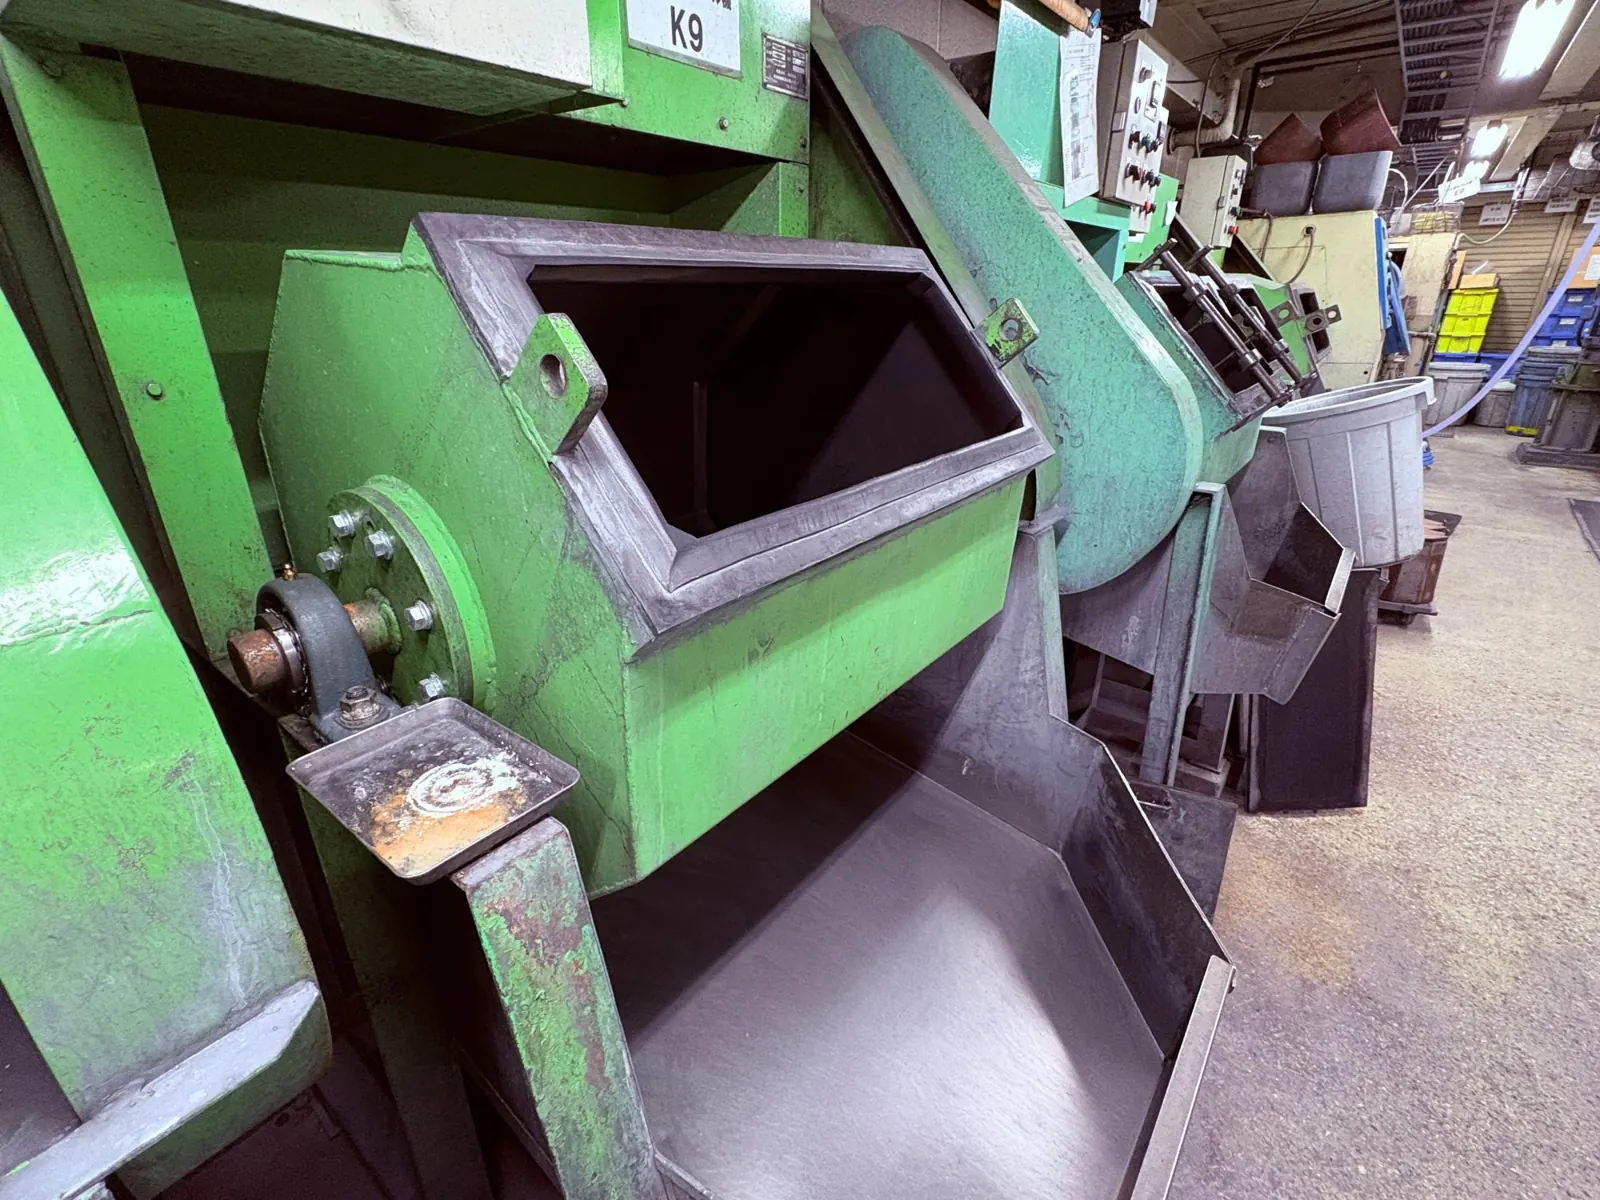
30L遠心バレル機
CONDITIONS
加工条件
遠心バレル研磨(内径側R0.2以上へのR付け)
NOTES
補足
処理数量:400枚/バッチ
INDUSTRY
お客様の業種
機械部品メーカー様(SUS430製シム)
§ 01Before / After
Before / After
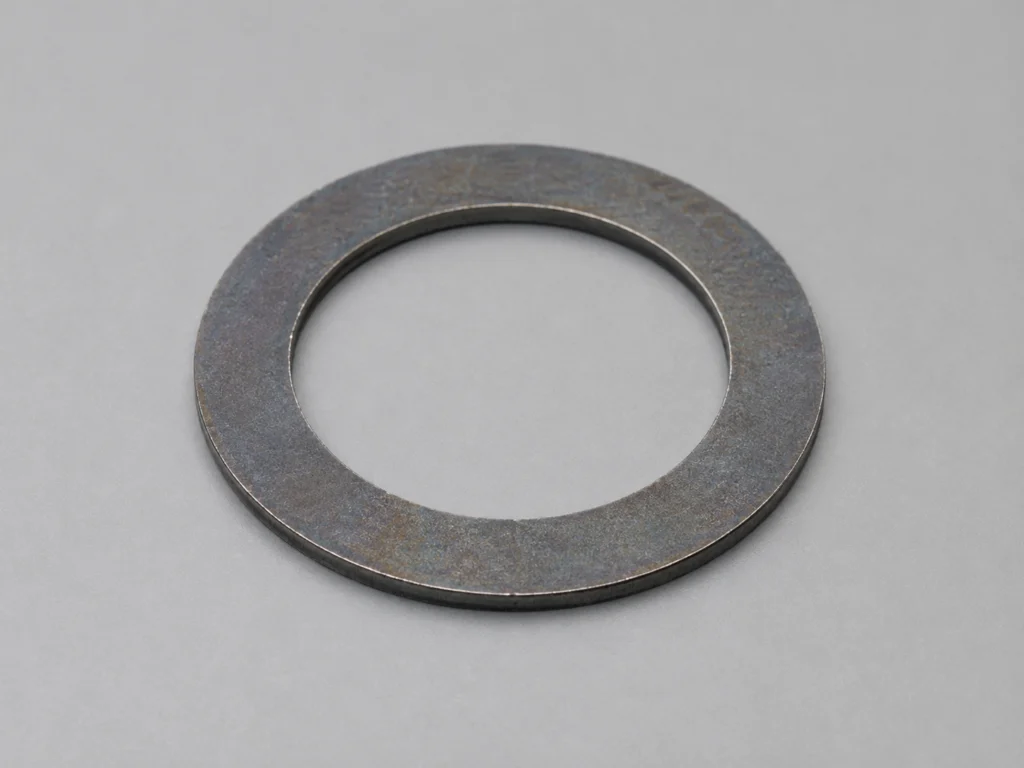
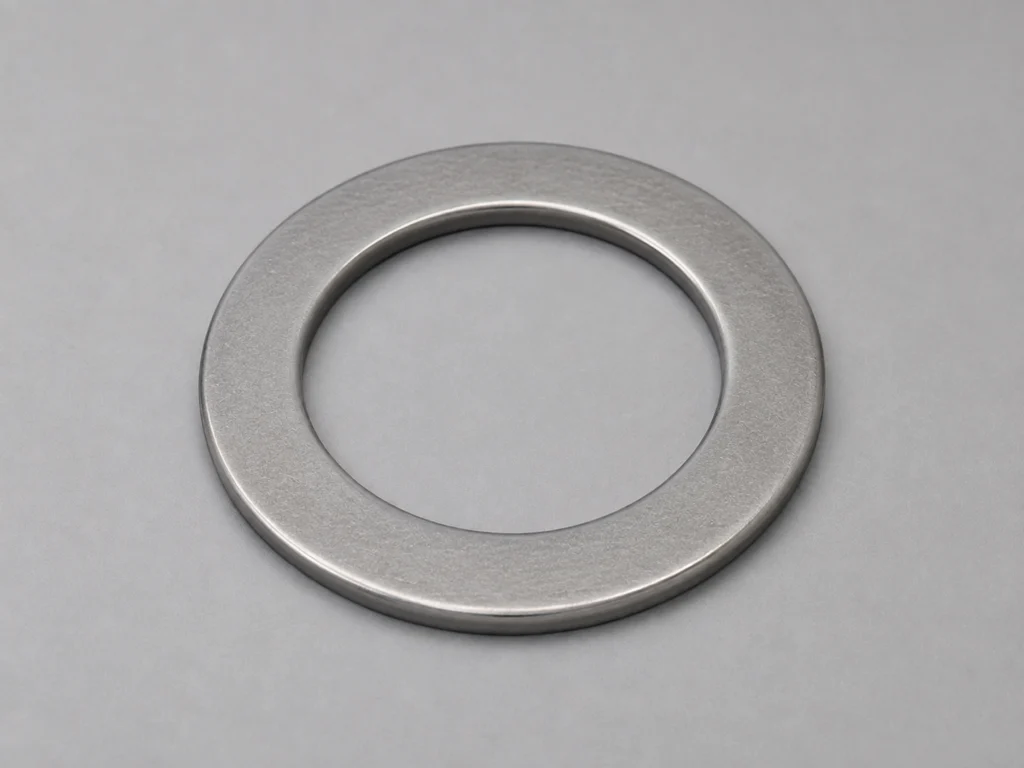
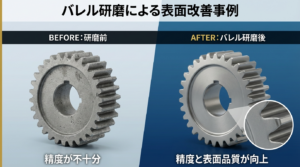
FIG.01 — 研磨前(左)と研磨後(右)
§ 02Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
01
内径側へのR0.2以上のR付け
対象となるシムの内径側エッジに、R0.2以上の丸みを付けることが求められていました。
02
板厚2.0mmのリング形状への対応
内径φ40mm・外径φ50mm・板厚2.0mmのリング形状に対し、内径側を対象として仕上げる必要がありました。
03
400枚/バッチの量産加工
単品ではなく、400枚/バッチで継続的に処理できる量産工程が必要でした。
導入後の成果
内径側をR0.2以上に仕上げ
SUS430製シムの内径側にR付けを行い、R0.2以上に仕上げました。
リング形状の内径エッジに対応
内径側を加工対象として、板厚2.0mmのリング形状に対応しました。
400枚/バッチの量産処理
30L遠心バレル機を使用し、400枚/バッチで処理しました。
§ 03Approach
早川研磨工業の解決アプローチ
-
01
材質・形状と目標Rの確認
SUS430という材質、内径φ40mm・外径φ50mm・板厚2.0mmの形状、内径側R0.2以上という加工目的を確認しました。
-
02
30L遠心バレル機によるR付け
30L遠心バレル機を使用し、内径側エッジへのR付けを行いました。
-
03
400枚/バッチで処理
ワーク形状と処理数量に合わせ、400枚/バッチで加工しました。
技術的なポイント
POINT 01
内径側を対象としたR付け
本事例では、シムの外周ではなく内径側のエッジを対象としてR付けを行っています。
POINT 02
R0.2以上の要求に対応
加工目的を明確にし、内径側をR0.2以上に仕上げた事例です。
POINT 03
遠心バレルによる量産対応
30L遠心バレル機を使用し、400枚/バッチで加工しています。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。