加工情報サマリー
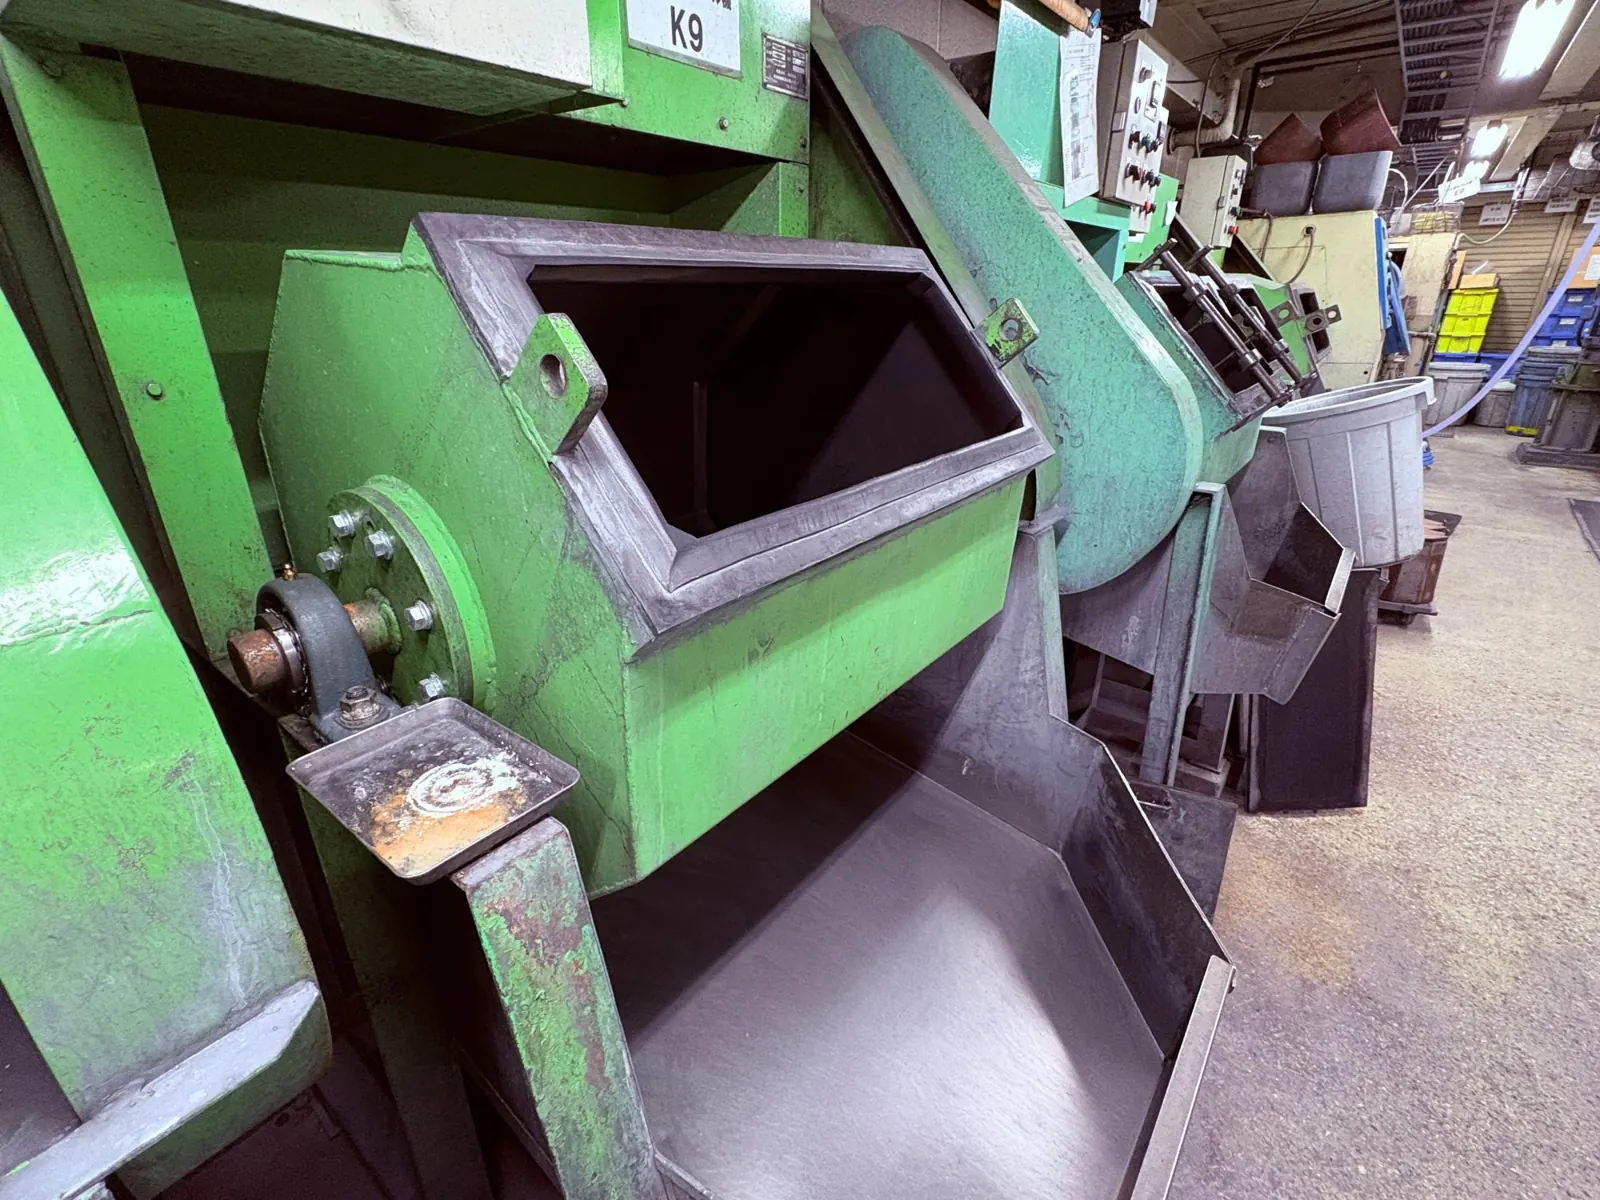
遠心バレル研磨(成形バリ・加工バリ除去、打痕・キズ抑制)
処理数量:40個/バッチ
加工後:検査員による全数外観検査
お客様の業種
自動車部品メーカー様(オイルポンプ用焼結部品)
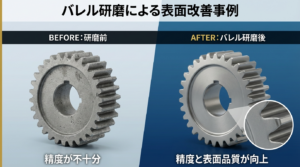
§ 01Before / After
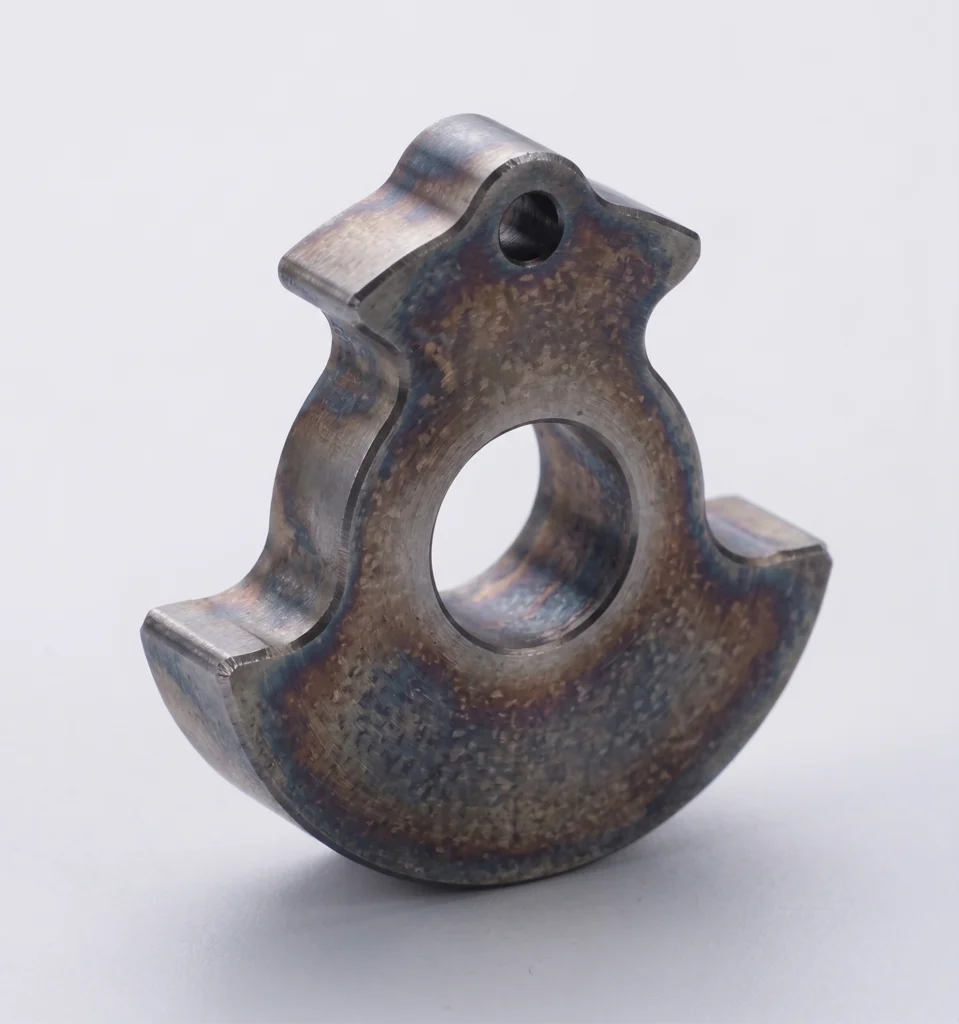
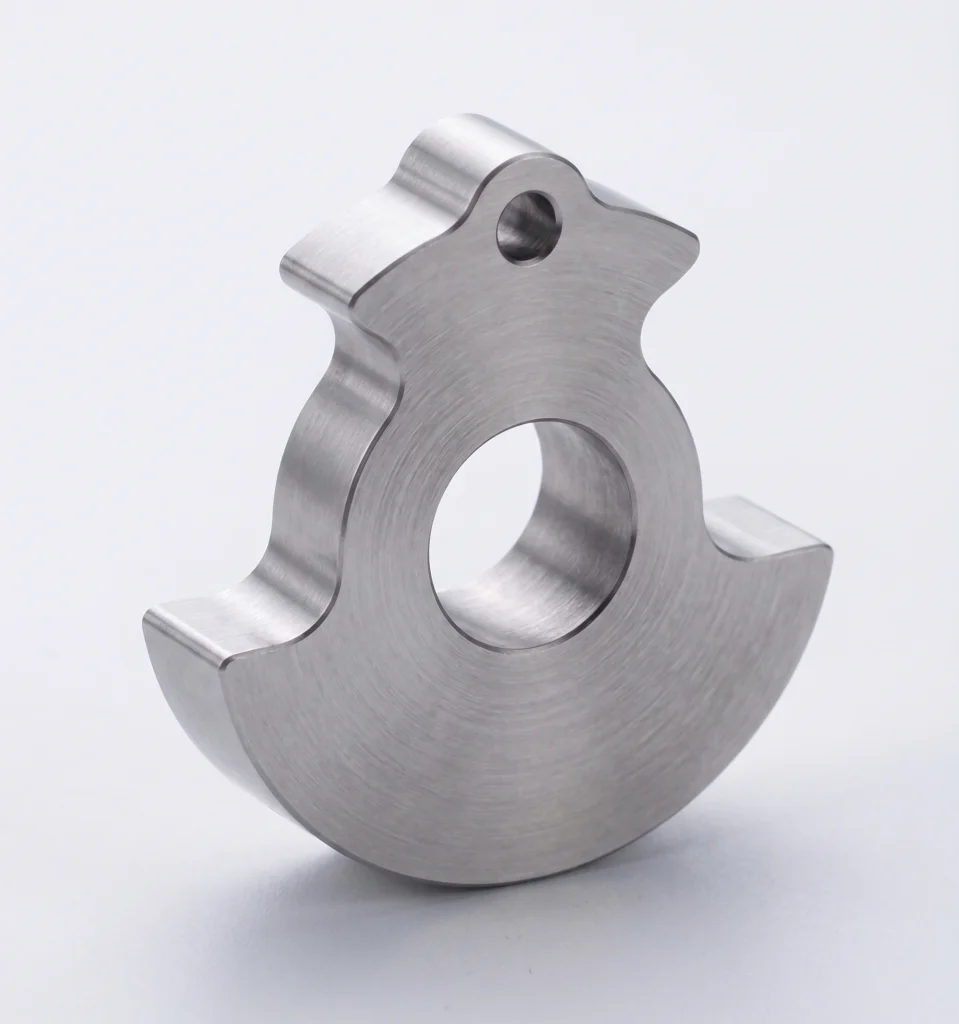
Before / After
§ 02Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
成形バリ・加工バリの除去
対象ワークには成形工程と加工工程で生じたバリが残るため、製品全体のバリを除去する必要がありました。
打痕・キズを抑えた加工
外観上、打痕やキズが許容されない部品のため、研磨中にワーク同士が接触して新たな傷が生じることを抑える必要がありました。
加工後の全数外観検査
研磨による仕上がりを確認するため、加工後に検査員が全数を外観検査できる工程が求められていました。
導入後の成果
成形バリ・加工バリを除去
鉄系焼結部品に残っていた成形バリと加工バリを除去し、製品全体を仕上げました。
ワーク同士の接触を抑制
個別仕切り槽を使用することで、研磨中のワーク同士の接触を抑え、打痕・キズに配慮した加工を行いました。
40個/バッチと全数検査に対応
40個/バッチで研磨した後、検査員による全数外観検査まで対応しました。
§ 03Approach
早川研磨工業の解決アプローチ
-
01
材質・形状と外観要求の確認
鉄系焼結材、φ50mm×t17mmの形状、バリの除去箇所に加え、打痕・キズを抑える必要があることを確認しました。
-
02
個別仕切り槽を備えた遠心バレル機で加工
ワーク同士の接触を抑えるため、各ワークを分けて処理できる個別仕切り槽を使用し、遠心バレル研磨で成形バリ・加工バリを除去しました。具体的な研磨条件は非公開です。
-
03
加工後の全数外観検査
40個/バッチで処理した後、検査員が全数を外観確認し、バリ残りや打痕・キズの有無を確認しました。
技術的なポイント
個別仕切り槽による接触抑制
一般的な一括投入ではなく、ワークを個別に仕切って処理することで、部品同士の接触を抑えます。
焼結部品のバリ取りへの対応
鉄系焼結部品に発生した成形バリ・加工バリを、製品形状と外観要求に合わせて遠心バレル研磨で処理しています。
研磨と外観検査を組み合わせた対応
研磨加工だけでなく、加工後の全数外観検査まで含めて対応した事例です。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。