加工情報サマリー
MATERIAL
素材
SUS304
SIZE
製品サイズ
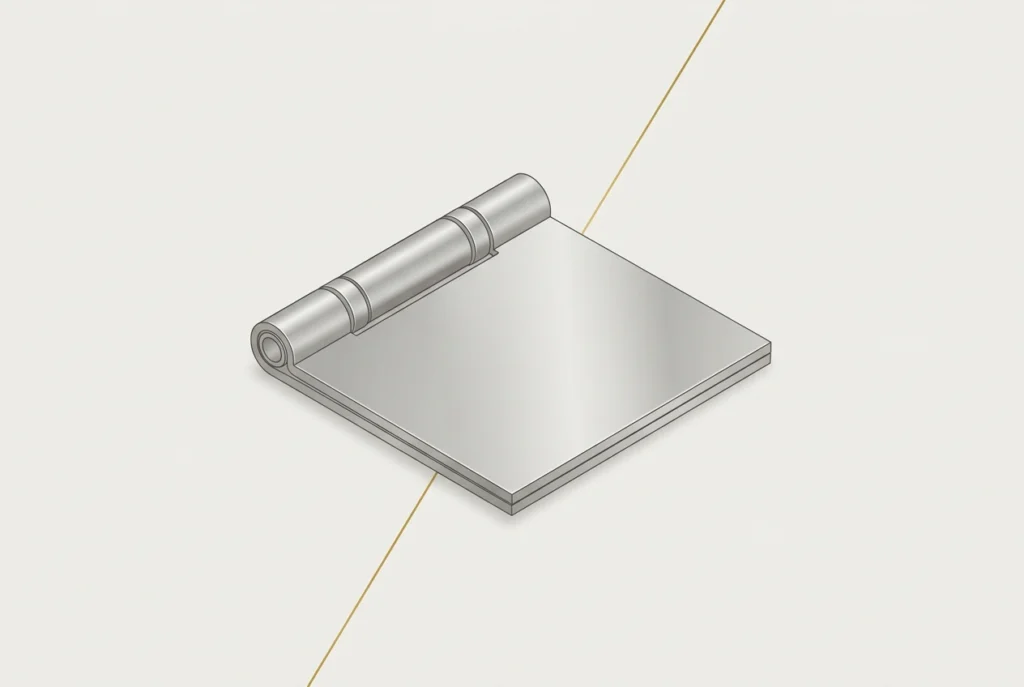
30×30×t1.5mm
EQUIPMENT
使用設備
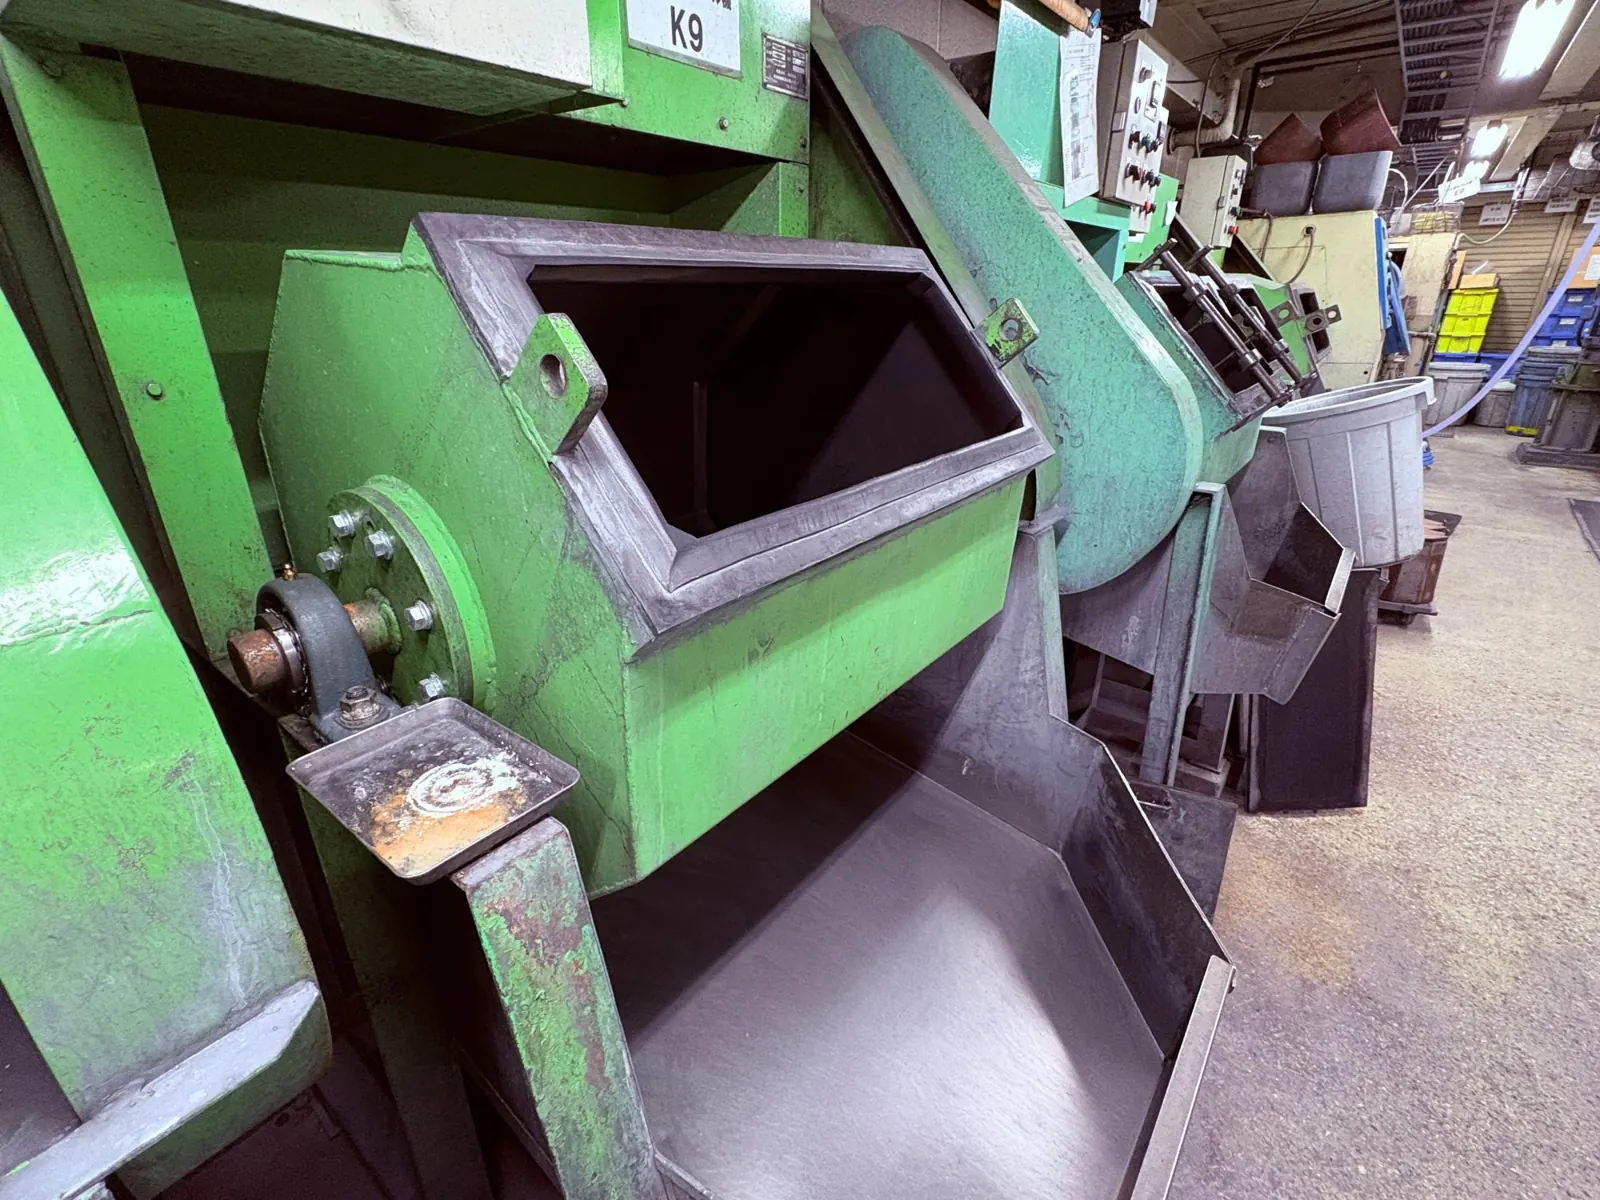
100ℓ回転バレル機
CONDITIONS
加工条件
回転バレル研磨(成形バリ・加工バリ除去/キズ抑制のため投入量を抑制)
NOTES
補足
処理数量:150個/バッチ
INDUSTRY
お客様の業種
ステンレス製ヒンジ
§ 01Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
01
成形バリ・加工バリの除去
ステンレス製ヒンジの成形時と加工時に発生したバリを除去する必要がありました。
02
キズ不可の外観要求
製品はキズが許されないため、研磨中に部品同士がぶつかってキズが付かないよう配慮する必要がありました。
導入後の成果
成形バリ・加工バリを除去
ステンレス製ヒンジの成形バリと加工バリを除去しました。
キズに配慮した処理
投入量を抑えることで、キズ不可品に配慮しながらバリ取りを行いました。
§ 02Approach
早川研磨工業の解決アプローチ
-
01
材質・形状と外観要求の確認
SUS304という材質、30×30×t1.5の形状、キズ不可という外観要求を確認しました。
-
02
投入量を抑えた回転バレル研磨
100ℓ回転バレル機を使用し、キズを抑えるために1回あたりの投入量を150個に抑えて研磨しました。
技術的なポイント
POINT 01
投入量でキズを抑える
バレル研磨では、槽に入れる部品の量が多いほど部品同士の接触が増えます。本事例ではキズ不可品のため、投入量を150個/バッチに抑えて処理しました。
POINT 02
薄板形状のヒンジに対応
30×30×t1.5の薄いステンレス部品のバリ取りに、回転バレルで対応した事例です。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。