加工情報サマリー
600本/バッチ処理、特殊治具によるワーク整列・変形防止を実施
お客様の業種
線材・特殊ワイヤーの卸業者
§ 01Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
手作業によるR付けの限界
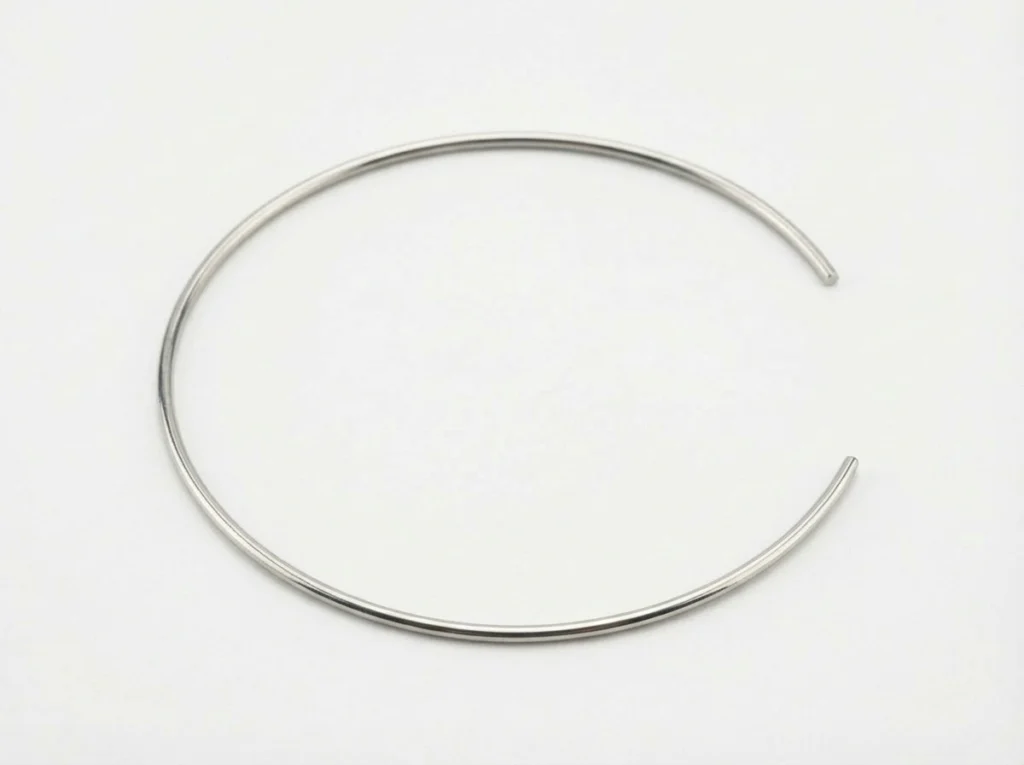
φ0.6mmという細径に加え、カーブを持つ特殊形状のため、先端部へのR付けを手作業で行うことは非常に困難な状況でした。作業者の技能に品質が左右されやすく、安定した仕上がりを継続的に確保することが大きな課題となっていました。
国内加工先の不在と輸入依存
このワークは国内では製造・加工実績がなく、長らく輸入品に依存せざるを得ない状況でした。輸入コストや納期リスクを抱えながらも、国内での代替加工先が見つからず、安定調達の実現が難しい状態が続いていました。
導入後の成果
先端部R付けの精密仕上げを達成
手作業では安定確保が困難だった先端部のR付けについて、R0.1〜0.2程度の精密仕上げを再現性高く実現しました。個体間のばらつきを抑えた均一な品質を確保しています。
国内加工による安定調達の実現
これまで輸入品に依存していたワークについて、国内でのバレル研磨加工対応が可能となりました。輸入コストの削減や納期安定化に貢献し、調達リスクの低減を実現しました。
§ 02Approach
早川研磨工業の解決アプローチ
-
01
ステップ1:特殊治具設計によるワーク整列・変形防止
φ0.6mmという極細かつ曲げ形状を持つワークは、バレル研磨中の衝撃や摩擦により変形するリスクが高くなります。早川研磨工業では、ワークを治具に一本ずつ通して整列・固定することで、研磨中の変形を防止しながら安定した加工環境を構築しました。
-
02
ステップ2:遠心バレル研磨による先端部への均一なR付け
整列・固定されたワークに対して、遠心バレル研磨機(CFB-36)を使用して加工を実施しました。遠心バレルは高い研磨力と均一性に優れており、φ0.6mmの極細先端部に対しても安定したR付けが可能です。600本/バッチの処理にも対応し、効率的な量産加工を実現しました。
技術的なポイント
極細・曲げ形状ワークへの特殊治具対応
φ0.6mmという細径に加え、カーブを持つ特殊形状のワークは、通常のバレル研磨では変形・傷つきのリスクが高くなります。治具へのワーク整列によって変形を防ぎながら、先端部に対して適切な研磨力を作用させる独自のアプローチを採用しています。
遠心バレルの特性を活かした精密R付け
遠心バレル研磨は、回転バレルや振動バレルと比較して高い研磨圧力と均一性を持ちます。φ0.6mmレベルの極細ワーク先端部に対して、R0.1〜0.2という精密なR付けを安定して実現できる加工方式として選定しました。
精密測定機器による形状確認
加工後の先端部R形状は、レーザー顕微鏡(キーエンス製)やデジタルマイクロスコープ(キーエンス VHX-8000)を用いて形状・寸法を確認しています。1ミクロン単位の検査体制により、加工品質を確実に担保しています。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。