加工情報サマリー
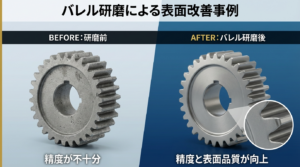
加工前 Ra2.0μm・Rz13μm → 加工後 Ra1.0μm・Rz6μm以下
測定器:ミツトヨ FORMTRACER Avant
お客様の業種
各種ゴム・金属・各種合成樹脂の加工・販売業
§ 01Problem → Result
抱えていた課題と、
研磨後に得られた結果を対で示します。
抱えていた課題
CF入りテフロン樹脂特有の加工難易度
CF(炭素繊維)入りテフロン樹脂(PTFE)は、低摩擦性・耐薬品性に優れた素材です。一方で、素地が軟質で変形しやすく、バレル研磨における加工条件のコントロールが難しい特性を持ちます。CFフィラーの影響により、シール面全体を均一に平滑化することが技術的な課題となりました。
シール面に要求される厳格な表面粗さの達成
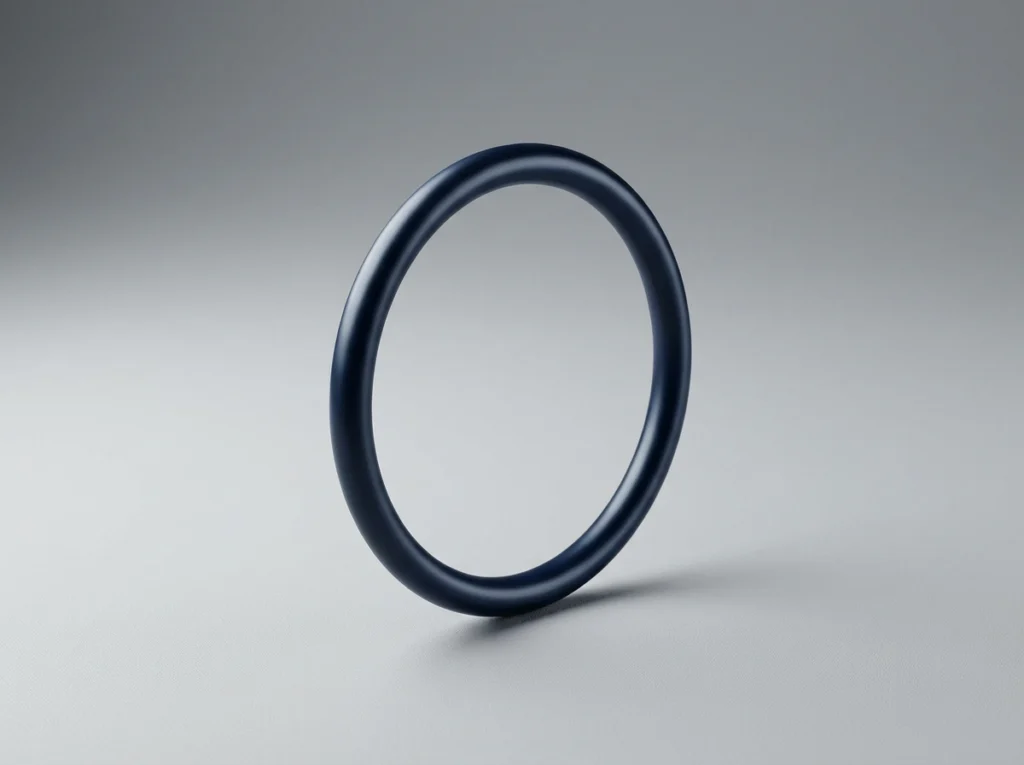
Oリングのシール面は、密閉性能を確保するために高い平滑度が必要です。加工前の表面粗さはRa2.0μm・Rz13μmであり、シール機能を満たすための目標値Ra1.0μm・Rz6μm以下への改善が求められました。
導入後の成果
表面粗さの改善(Ra値)
加工前Ra2.0μm → 加工後Ra1.0μmへ改善。シール面に求められる表面粗さの要求値を達成しました。
表面粗さの改善(Rz値)
加工前Rz13μm → 加工後Rz6μm以下へ改善。Ra・Rzの両指標で目標値をクリアし、安定したシール性能の確保に貢献しました。
安定したバッチ処理への対応
800個/バッチでの加工において、均一な仕上がり品質を維持。まとまった数量に対しても安定した加工品質を提供できました。
§ 02Approach
早川研磨工業の解決アプローチ
-
01
ステップ1:素材特性の分析と加工工程の設計
まず、CF入りテフロン樹脂の素材特性を精査しました。PTFEの低硬度・低摩擦性と、CFフィラーによる表面状態への影響を考慮したうえで、φ100のOリングシール面に均一な平滑化を与えられる加工工程を設計しました。
-
02
ステップ2:200ℓ回転バレル機による加工実施
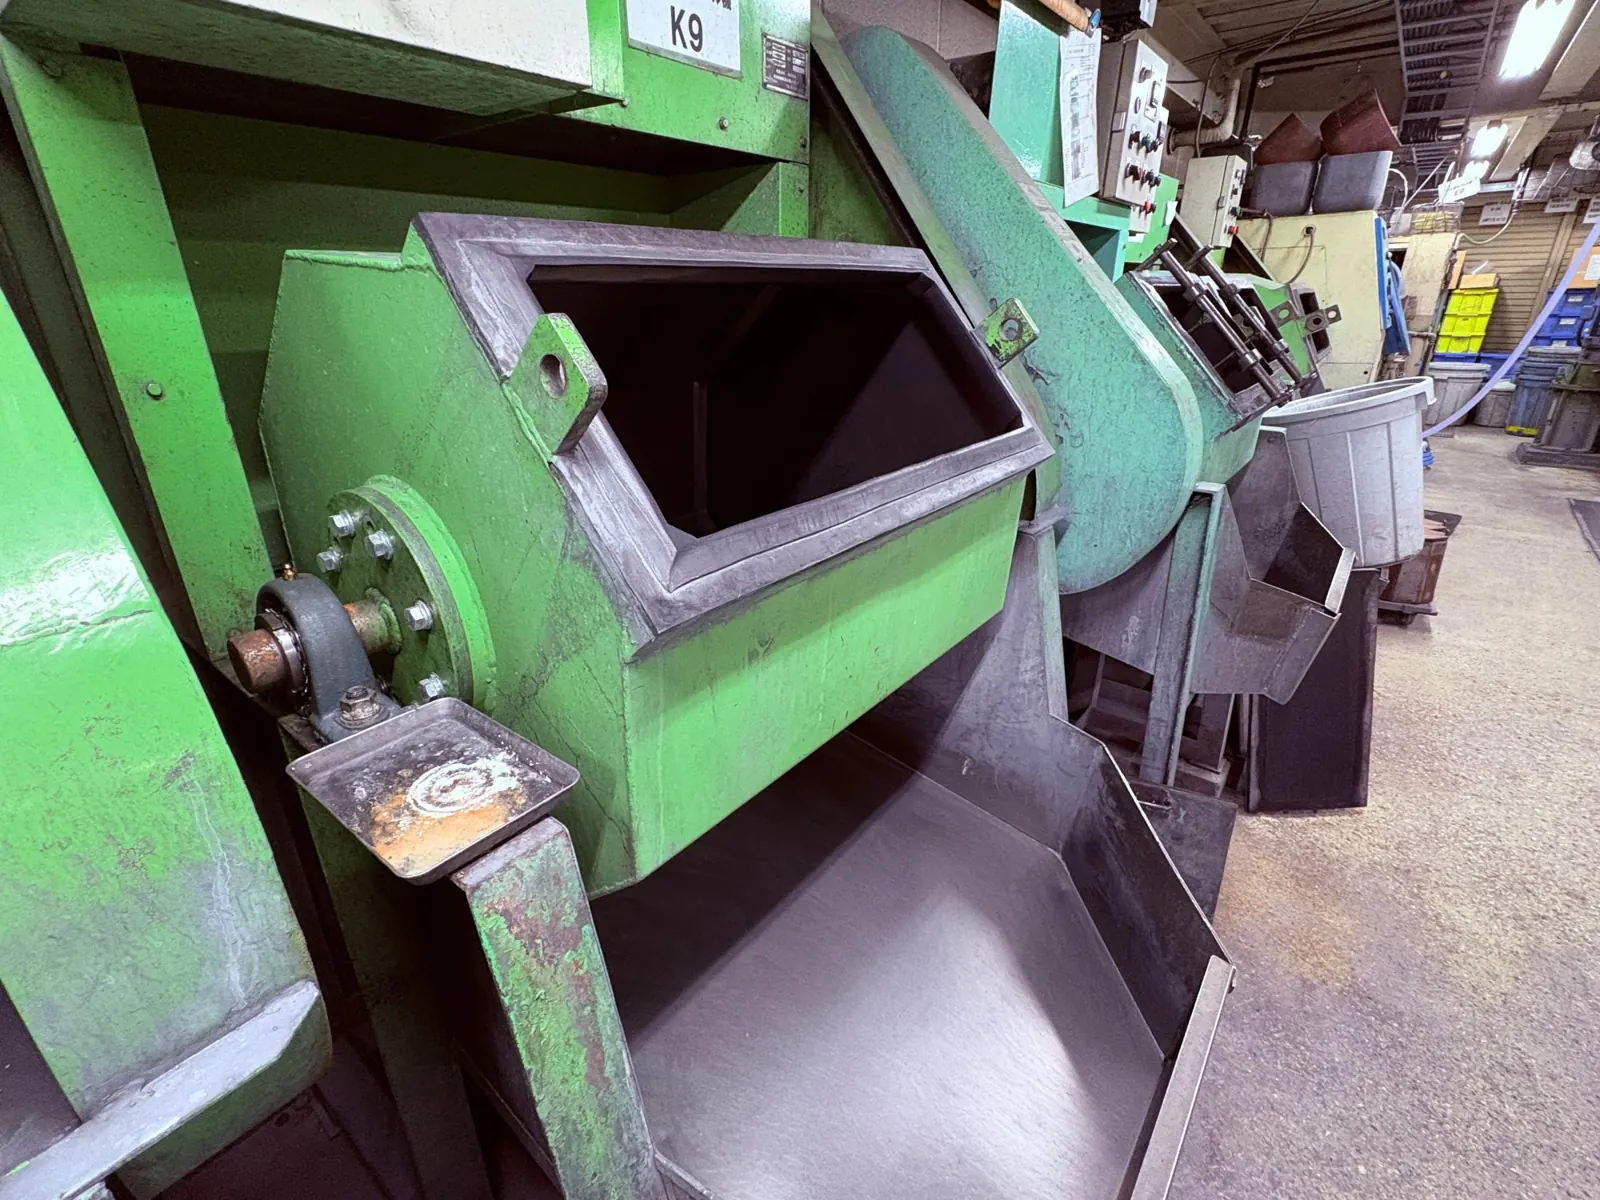
自社保有の200ℓ回転バレル機を使用し、800個/バッチでの加工を実施しました。樹脂素材の特性に合わせたメディアおよび加工条件を選定し、シール面の表面粗さをRa1.0μm・Rz6μm以下へ収める加工を行いました。
-
03
ステップ3:精密測定器による品質確認
加工後は、ミツトヨ製 FORMTRACER Avant(形状・表面粗さ測定器)によるRa・Rz測定を実施し、全数の品質を確認しました。また、キーエンス製デジタルマイクロスコープ VHX-8000による表面観察も行い、シール面の均一な仕上がりを検証しました。
技術的なポイント
テフロン樹脂(PTFE)への対応技術
PTFEは軟質で変形しやすく、一般的なバレル研磨では均一な表面平滑化が難しい素材です。CFフィラーが配合されるとさらに素材挙動が複雑になります。早川研磨工業は樹脂成型品のバレル研磨に対応した知見を持ち、素材特性に応じた加工条件の最適化を行っています。
Ra・Rz両指標による精密な表面粗さ管理
表面粗さの評価には、Ra(算術平均粗さ)とRz(最大高さ粗さ)の両指標を使用しています。シール面の機能評価においてRzは特に重要な指標であり、ミツトヨ製 FORMTRACER Avantを用いた精密測定によって品質を担保しています。
ISO9001に基づく品質管理・トレーサビリティの確保
早川研磨工業はISO9001を取得しており、QC工程表・作業標準書・オリジナル生産管理システムによるロット管理とトレーサビリティを徹底しています。CF入りテフロン樹脂という特殊素材の加工においても、安定した品質体制のもとで対応しています。
INQUIRY — この事例をもとに相談する
似た形状・材質の部品の研磨は、
この事例を添えてご相談ください。